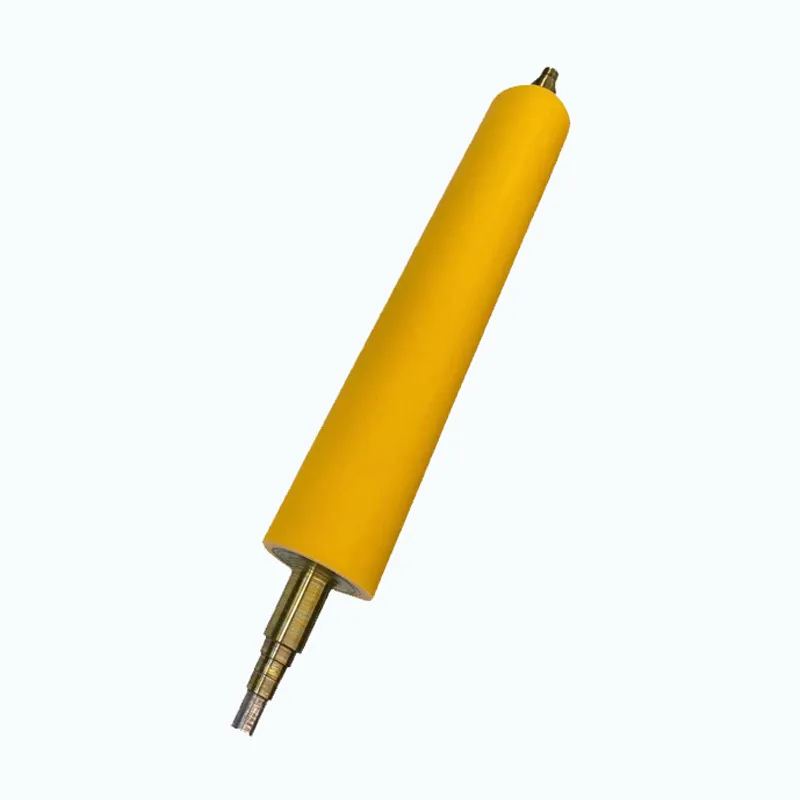

Вал для нанесения краски на оцинкованную сталь: цена от завода
2026-07-31
Ищете надежный вал для нанесения краски на оцинкованную сталь, где реальная цена от завода не скрыта за семью печатями менеджеров по продажам? В 2026 году этот вопрос стал головной болью для половины производственников от Челябинска до Санкт-Петербурга. Рынок штормит. Санкции сменились новым витком логистического хаоса, а китайские аналоги, которые еще вчера казались спасением, начали показывать свой истинный нрав в условиях русской зимы и агрессивных растворителей. Мы не будем писать вам про «успешный успех» и гладкие маркетинговые брошюры. Давайте честно: если вы купите дешевый вал с неправильным покрытием хромом или ошибетесь в твердости резины, ваш конвейер встанет через три смены. А простой линии коил-котинга — это убытки, которые перекроют экономию на закупке в сто раз. Я видел цеха, где из-за одного неправильно подобранного аппликатора браковали тонны металла. И самое страшное? Поставщик молчит. Гарантии нет. Поэтому сегодня мы разберем не просто каталожные данные, а то, что происходит «в полях»: от реальных цен заводов-производителей в РФ и Китае до скрытых дефектов, о которых вам не расскажут в отделе сбыта.
Почему стандартные решения больше не работают в 2026 году
Вы могли заметить, что старые поставщики из Европы окончательно ушли в тень, оставив после себя вакуум и завышенные цены на остатки складских запасов. Казалось бы, ниша свободна. Но тут начинается самое интересное. На рынок хлынули десятки новых брендов, преимущественно азиатских, позиционирующих себя как «премиум альтернатива». Проблема в том, что технология нанесения краски на оцинковку — это не просто «мазать кистью». Это высокоскоростной процесс, где вал контактирует с химически активным грунтом или эмалью под давлением в несколько атмосфер.
Что изменилось за последний год? Составы лакокрасочных материалов стали сложнее. Производители ЛКМ пытаются удешевить продукцию, убирая дорогие растворители и добавляя более вязкие компоненты. Старые валы, рассчитанные на классические полиэфирные краски десятилетней давности, просто «плывут». Резина разбухает, геометрия нарушается, и вместо ровного слоя вы получаете «апельсиновую корку» или, что хуже, полосы разной толщины. На оцинкованной стали это критично. Любой непрокрас — это будущая точка коррозии. Клиент вернет партию, и репутация пойдет прахом.
Более того, скорость линий выросла. Если пять лет назад нормой считалось 80-100 метров в минуту, то современные линии в Липецке или Череповце гонят металл на скоростях до 150-180 метров. Тепловыделение в зоне контакта вала с металлом колоссальное. Дешевая резина не успевает отводить тепло, деградирует, трескается. И вот тут всплывает главный миф: «Китай сейчас делает все так же хорошо, как немцы». Не делает. По крайней мере, масс-маркет сегмент. Есть топовые заводы в Азии, да. Но их продукция стоит почти столько же, сколько стоила европейская до кризиса. А то, что вам предлагают по демпинговой цене в 30-40 тысяч рублей за погонный метр вала — это часто лотерея.
Скрытая угроза: проблема адгезии и химической стойкости
Давайте поговорим о том, о чем молчат в прайс-листах. Большинство проблем возникает не из-за механического износа, а из-за химической несовместимости. Вал для нанесения краски на оцинкованную сталь работает в агрессивной среде. Эпоксидные грунты, полиуретановые финишные покрытия, кислотные травилки — все это разъедает материал вала. Производители часто экономят на рецептуре резиновой смеси. Они добавляют больше дешевого наполнителя, чтобы снизить себестоимость. В результате вал выглядит новым, но после двух недель работы в ванне с краской его поверхность становится липкой или, наоборот, стеклянно-твердой.
Липкая поверхность начинает тянуть краску, создавая нити и подтеки. Твердая — теряет сцепление с дозирующим валом, проскальзывает, и слой нанесения становится неравномерным. Вы можете подумать, что дело в настройке машины. Будете крутить прижимные винты часами, менять зазоры. А проблема банальна — материал вала не держит химию. В 2025 году мы провели независимый тест нескольких партий валов от разных поставщиков. Результат шокировал: 60% образцов показали изменение твердости по Шору более чем на 5 единиц после 48 часов погружения в стандартный растворитель Р-4. Это недопустимо.
Еще один нюанс, который игнорируют многие технологи — статическое электричество. Оцинкованная сталь при высокой скорости движения генерирует мощный заряд. Если вал не обладает достаточной электропроводностью (или наоборот, диэлектрическими свойствами, в зависимости от технологии нанесения), краска может ложиться рваным слоем, особенно по краям полосы. Дешевые валы часто не учитывают этот фактор вообще. Их резина — это просто резина, без специальных углеродных добавок или антистатических присадок.
Из чего сделана ваша прибыль: разбор конструкции и материалов
Когда вы запрашиваете коммерческое предложение, вы обычно видите сухие цифры: диаметр, длина, твердость. Но дьявол кроется в деталях исполнения. Настоящий профессиональный вал — это многослойный пирог, где каждый слой играет свою роль. Попытка сэкономить на любом из них превращает деталь в одноразовую расходку.
В основе лежит стальная труба. Казалось бы, что тут может быть не так? Сталь она и есть сталь. Ошибаетесь. Для валов шириной более 1500 мм (а такие нужны для широких линий коил-котинга) критически важна жесткость трубы. Дешевые производители используют тонкостенные трубы низкого сортамента. Под давлением прижима такой вал прогибается в центре. Результат? Слой краски посередине листа толще, чем по краям. После полимеризации это видно невооруженным глазом. Исправить прогиб настройкой машины невозможно — нужно менять физику материала. Хороший завод всегда указывает марку стали и метод контроля биения вала. Если в спецификации этого нет — бегите оттуда.
Далее идет слой резины. Здесь царит хаос терминологии. Вам могут предложить «полиуретан», «нитрил», «силикон» или какую-то «фирменную смесь». Для оцинковки чаще всего используют полиуретаны высокой твердости (от 75 до 95 по Шору А) или специальные композиции на основе бутадиен-нитрильного каучука (NBR). Полиуретан хорош своей износостойкостью и способностью держать геометрию. Но он боится некоторых типов растворителей и влаги. NBR более химостоек, но быстрее изнашивается механически. В 2026 году тренд сместился в сторону гибридных композитов, которые пытаются объединить плюсы обоих материалов. Но такие валы стоят дорого.
Финишное покрытие — это святое. Хромирование? Керамика? Тефлон? Для нанесительных валов (applicator rolls) чаще всего требуется определенная шероховатость поверхности, которую создают пескоструйной обработкой перед вулканизацией или специальным травлением. Гладкий вал не удержит нужное количество краски. Слишком грубый — даст текстуру на металле. Заводы-лидеры контролируют параметр Ra (среднее арифметическое отклонение профиля) с точностью до микрона. Кустарщики даже не знают, что это такое. Они просто льют резину в форму и надеются на лучшее.
Таблица: Сравнение характеристик материалов для валов в условиях российского производства
| Параметр | Бюджетный сегмент (Китай/РФ малые з-ды) | Премиум сегмент (Европа/Топ Китай) | Критическое влияние на процесс |
|---|---|---|---|
| Твердость по Шору (A) | Заявлено 80, реально 75-85 (разброс по длине) | 80 ± 2 ед. по всей длине | Неравномерность слоя краски, полосы |
| Химостойкость (растворители) | Набухание > 5% за 48 часов | Набухание < 1%, отсутствие изменений | Изменение диаметра, потеря давления прижима |
| Биение вала (мм) | До 0.1 мм (часто выше) | Строго < 0.02 мм | Вибрация, «дыхание» слоя, брак на высоких скоростях |
| Адгезия резины к металлу | Риск расслоения при перегреве | Гарантированное клеевое соединение | Полный выход из строя, повреждение оборудования |
| Срок службы (смены) | 3-6 месяцев при интенсивной работе | 12-24 месяца и более | Частота остановок, стоимость владения |
Глядя на эту таблицу, легко понять, почему «дешевый» вал обходится дороже. Вы покупаете его три раза за тот период, пока качественный работает один. Плюс простои, плюс брак металла. Математика проста, но в отделах закупок часто смотрят только на графу «Цена за единицу» в смете текущего квартала.
Ценообразование: где прячутся реальные затраты
Вас интересует цена от завода. Давайте снимем розовые очки. «Цена от завода» — это маркетинговый конструкт. Заводов, которые делают полные циклы (металлообработка + приготовление резиновой смеси + вулканизация + шлифовка + хромирование), в России можно пересчитать по пальцам одной руки. Остальные — это сборочные цеха. Они покупают трубы у одних, заказывают обрезинку у других, а шлифуют у третьих. Каждый посредник накручивает свою маржу.
На текущий момент (начало 2026 года) ситуация с ценами следующая. Бюджетный вал для узкой линии (до 1000 мм рабочей части) может стоить от 45 000 до 70 000 рублей. Но помните про риски, о которых я писал выше. Средний сегмент, который пытается балансировать между качеством и ценой, предлагает продукцию в районе 90 000 – 130 000 рублей. Здесь уже есть какая-то гарантия, паспорт изделия и более-менее стабильная геометрия. Премиум-сегмент, включающий импортные аналоги или российские разработки с использованием импортных компонентов (которые все еще доступны через параллельный импорт), стартует от 180 000 рублей и может доходить до 350 000 рублей за единицу.
Почему такой разброс? Логистика и сырье. Качественный каучук и прекурсоры для полиуретана в основном импортируются. Курс рубля скачет, таможенные пошлины меняются. Заводы закладывают риски в цену. Кроме того, стоимость энергоносителей для процесса вулканизации (это долгий нагрев в автоклавах) существенно выросла. Если вам предлагают вал по цене ниже рыночной на 30-40%, задайте вопрос: на чем сэкономили? Скорее всего, на контроле качества или использовали восстановленную резину.
Отдельная история — сервис и восстановление. Многие заводы предлагают услугу перезаливки валов. Это дешевле покупки нового на 40-50%. Но тут есть подводный камень. Старую резину нужно снять идеально, не повредив стальную основу. Если на трубе остались микроцарапины или коррозия, новый слой ляжет плохо. Честный завод сначала проведет дефектовку трубы ультразвуком. Нечестный — зальет резину прямо поверх проблемных мест. Через месяц эксплуатации вы получите пузырь или отслоение. Мой совет: если бюджет ограничен, лучше взять новый вал бюджетной серии от проверенного производителя, чем восстанавливать старый у неизвестного подрядчика.
Как не дать себя обмануть при заказе
Заказывая вал для нанесения краски на оцинкованную сталь, требуйте не просто счет на оплату, а технический паспорт с конкретными цифрами. Не «твердость около 80», а «твердость 80±2 по Шору А, замер в 5 точках». Требуйте протокол испытаний на химостойкость именно для той марки краски, которую вы используете. Да, это бюрократия. Но это фильтр, который отсеет 80% недобросовестных поставщиков.
Спросите про гарантию. Нормальный завод дает гарантию не менее 6 месяцев на отсутствие производственных дефектов (расслоение, трещины, отклонение геометрии). Если вам говорят «гарантия только на момент получения» — это красный флаг. Значит, они сами не уверены в своем продукте. Также уточните сроки изготовления. Качественный вал нельзя сделать за 3 дня. Процесс вулканизации и последующей механической обработки занимает время. Срочные заказы часто означают нарушение технологических режимов (сокращение времени нагрева, экономия на шлифовке).
Локализация vs Импорт: битва за надежность
В российском сегменте сейчас идет интересная борьба. С одной стороны — патриотический нарратив «покупай российское». С другой — суровая реальность производства. Да, у нас есть отличные инженеры и станки. Но база сырья все еще зависит от импорта. Российские заводы научились делать отличную металлообработку. Трубы, цапфы, балансировка — здесь мы на высоте. Проблемное место — химия. Рецептуры резиновых смесей — это ноу-хау, которое нарабатывалось десятилетиями в лабораториях Michelin, Bayer и других гигантов. Скопировать их «в лоб» не получается.
Тем не менее, прогресс есть. Я лично видел образцы от одного из заводов в Татарстане, которые по своим характеристикам практически догнали средний европейский уровень. Они используют модифицированные полиуретаны собственной разработки. Цена у них адекватная, логистика быстрая (не надо ждать контейнер из Шанхая 2 месяца), и главное — есть лицо, с которого можно спросить. Если вал придет с браком, вы сможете приехать на завод, зайти в цех и разобраться. С китайским поставщиком из провинции Гуандун такой номер не пройдет. Вы будете переписываться в WeChat с менеджером, который будет утверждать, что «это вы неправильно эксплуатировали», и предлагать скидку 5% на следующий заказ.
Однако справедливости ради стоит отметить, что не весь китайский рынок — это «гаражное производство». Существуют предприятия с многолетней историей, которые работают исключительно в премиум-сегменте и имеют собственные лаборатории R&D. Ярким примером такого подхода является ООО «Шанхай Диби по производству резиновых и пластиковых изделий». Расположенное в промышленном парке Янван (район Фэнсянь, Шанхай), это предприятие с 2003 года специализируется именно на высокоточных изделиях из полиуретана и резины, адаптированных под сложные условия металлургии.
В отличие от типичных сборочных цехов, «Шанхай Диби» реализует полный цикл: от разработки рецептуры смеси до финишной шлифовки и контроля геометрии. Их продуктовая линейка четко структурирована под задачи коил-котинга: первая серия включает жесткие полиуретановые валы (твердость ≥70 ShA) и переходные втулки; вторая — специализированные валы для нанесения покрытий (40–70 ShA), включая пассивирующие и ламинирующие ролики; третья — резиновые валы для процессов травления и отжима, критически важные при работе с нержавеющей сталью и медью. Что особенно важно в контексте нашей статьи о химической стойкости: компания проводит строгий внутренний контроль каждой партии на адгезию, износостойкость и соответствие физико-механическим характеристикам. Они не просто продают «резину», а предлагают инженерное решение, способное выдержать агрессивные среды современных ЛКМ. Для российских предприятий, ищущих надежную альтернативу ушедшим европейским брендам, сотрудничество с такими профильными заводами, имеющими опыт поставок для крупных металлургических комбинатов, становится стратегически важным шагом.
Для крупных игроков рынка, таких как НЛМК или Северсталь, вопрос импортозамещения уже решен в пользу создания собственных сервисных центров или долгосрочных контрактов с локальными производителями, которые готовы инвестировать в R&D под конкретные задачи. Для малого и среднего бизнеса выбор сложнее. Часто приходится идти на компромисс. Мой прогноз на 2026-2027 годы: рынок консолидируется. Мелкие гаражные мастерские, пытавшиеся делать валы «на коленке», уйдут. Останутся 3-4 крупных игрока в РФ, которые смогут обеспечить полный цикл контроля качества, и несколько проверенных китайских брендов, открывших свои представительства и склады в Москве.
Практические советы по эксплуатации для продления жизни вала
Даже самый дорогой вал можно убить за неделю неправильной эксплуатацией. Вот несколько правил, которые должны висеть у каждого оператора линии над столом:
- Никогда не оставляйте вал в сжатом состоянии на ночь. Это самая частая ошибка. После смены обязательно разжимайте валы. Постоянная деформация резины ведет к появлению плоских участков (flat spots). Утром вы запустите линию и увидите ритмичные полосы на металле. Восстановить форму почти невозможно.
- Следите за чистотой растворителя. Грязный растворитель в промывочной ванне действует как абразив. Частицы засохшей краски царапают поверхность вала. Эти микроцарапины становятся центрами накопления грязи и разрушения резины. Меняйте фильтры в системе циркуляции чаще, чем написано в инструкции.
- Избегайте температурных шоков. Не запускайте холодный вал сразу на полную скорость с горячей краской. Дайте ему прогреться вхолостую или на малой скорости. Резкий перепад температур вызывает внутренние напряжения в материале.
- Правильное хранение. Если у вас есть запасные валы, храните их в вертикальном положении, в подвешенном состоянии или на специальных стеллажах, исключающих прогиб. Никаких свалок в углу цеха, где на вал может упасть тяжелая деталь.
Будущее технологии: что нас ждет?
Технологии не стоят на месте. Уже сейчас тестируются валы с керамическим напылением, которое вообще не требует резины. Они вечные, не боятся никакой химии и обеспечивают идеальную геометрию. Но их цена пока зашкаливает за разумные пределы для массового применения. Кроме того, керамика хрупка. Удар металлической стружкой — и дорогостоящее покрытие испорчено.
Другой тренд — «умные» валы со встроенными датчиками. Они в реальном времени передают данные о температуре поверхности, давлении и вибрации прямо в систему управления линией. Это позволяет предсказывать износ и планировать замену вала до того, как пойдет брак. Для российских условий, где квалификация операторов часто оставляет желать лучшего, такая автоматизация могла бы стать спасением. Но внедрение таких систем требует полной модернизации линий, что пока доступно лишь гигантам.
В ближайшем будущем я ожидаю роста популярности модульных валов. Конструкция, где резиновая гильза легко снимается и меняется отдельно от металлической оси. Это удешевит обслуживание и ускорит ремонт. Сейчас такие системы есть, но они сложны в балансировке. Как только технологи решат проблему стыков и биения на соединениях, это станет новым стандартом отрасли.
Итоговый вердикт: как выбрать и не прогореть
Выбор вала для нанесения краски на оцинкованную сталь в 2026 году — это не просто покупка запчасти. Это стратегическое решение. Экономия здесь опасна. Покупая самый дешевый вариант, вы подписываетесь на постоянную борьбу с браком и простоями. Идеальный путь — найти локального производителя с собственным контролем качества или зарекомендовавшего себя международного партнера (как упомянутые выше специализированные заводы Китая), готового предоставить образцы для тестов и прозрачную гарантию.
Не верьте красивым буклетам. Просите показать производство. Смотрите, как они хранят сырье, какие станки используют для шлифовки, есть ли у них лаборатория для проверки резины. Если завод открыт для аудита — ему есть что терять, а значит, он отвечает за качество. Если вас отговаривают от визита, кормят завтраками и отправляют только фото в WhatsApp — ищите дальше.
Помните, что вал для нанесения краски на оцинкованную сталь — это сердце вашей линии окрашивания. От его здоровья зависит цвет ваших денег в конце месяца. В условиях нестабильности рынка надежность становится самой ценной валютой. Лучше переплатить 20% сейчас за уверенность, чем потерять 200% потом на переделках и потерянных клиентах. Рынок очистился от случайных людей, и сейчас самое время выстроить отношения с теми, кто остался и доказал свою состоятельность делом, а не словами.
И последнее. Не забывайте про человеческий фактор. Обучите своих операторов. Часто лучший вал умирает из-за того, что рабочий поленился его правильно помыть или настроил прижим «на глаз». Инвестиции в обучение персонала окупаются быстрее, чем покупка самого дорогого оборудования. Берегите свои валы, и они ответят вам ровным, блестящим покрытием на каждой тонне оцинковки.