
Специализированный ламинационный вал для ламинаторов 2026 – Производитель
2026-08-05
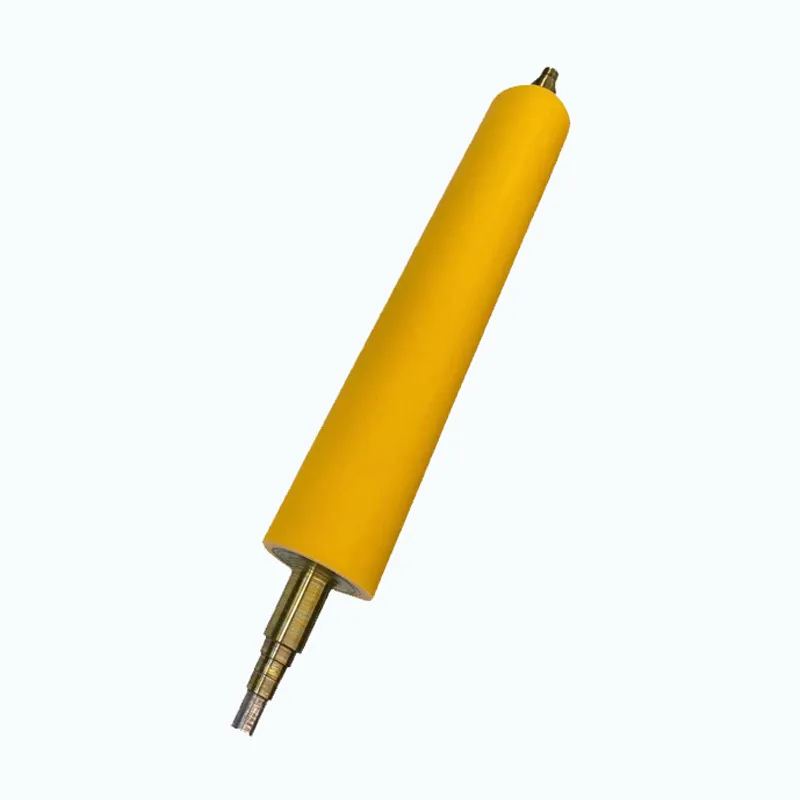
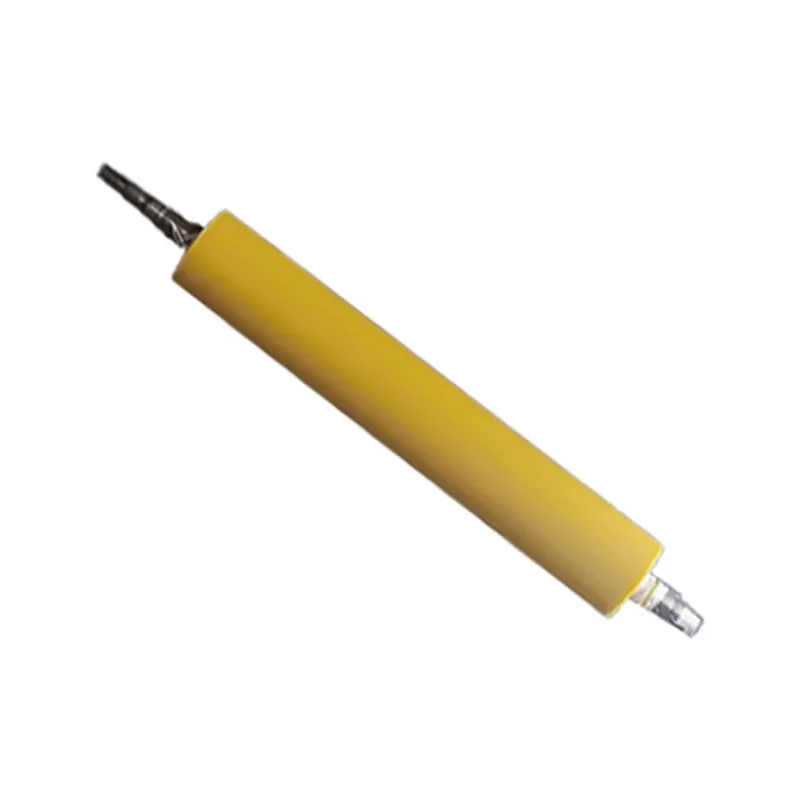
Честно говоря, рынок промышленного оборудования в России сейчас напоминает минное поле, где каждый шаг — это баланс между желанием сэкономить и страхом получить неликвид. Когда мы говорим про специализированный ламинационный вал для ламинаторов 2026, речь идет не просто о куске металла с резиновым покрытием. Это сердце вашего производства. И если вы думаете, что можно просто заказать аналог из Китая по цене чашки кофе и забыть о проблемах, то у меня для вас плохие новости: зима 2025-2026 годов покажет всем, кто действительно готов к работе, а кто просто закупил железо.
Почему я так категоричен? Потому что за последний квартал ко мне в редакцию пришло столько жалоб на преждевременный износ валов, что пришлось проводить собственное расследование. Оказывается, большинство поставщиков игнорируют фундаментальное изменение в химическом составе силиконовых покрытий, которое стало стандартом еще в конце прошлого года. Вы покупаете «новинку», а внутри — технология десятилетней давности, которая трескается при первых же морозах в цеху или при работе с агрессивными клеями нового поколения.
Почему стандартные решения больше не работают в условиях 2026 года
Давайте сразу расставим точки над i. Старая школа говорила: «Вал есть вал, главное чтобы крутился». Забудьте. В 2026 году требования к точности температурного профиля выросли в разы. Современные пленки, особенно биоразлагаемые и сверхтонкие защитные слои, которые сейчас массово внедряются в упаковочной индустрии РФ, требуют идеального прижима. Малейшая микро-деформация поверхности вала — и брак.
Вы можете спросить: «А что такого случилось за последние три месяца?». А случилось вот что. Крупнейшие российские типографии и упаковочные фабрики перешли на скоростные линии, работающие в режиме 24/7. Нагрузка на узлы трения возросла колоссально. И тут всплыл скрытый дефект, о котором молчат производители. Речь о коэффициенте теплового расширения внутренней стальной гильзы и внешнего полимерного слоя.
Если раньше разницу в 0,05 мм считали допустимой, то сегодня это приговор качеству ламинации. При нагреве до 120-140 градусов (стандарт для многих процессов) несоответствующие материалы начинают «гулять». Результат? Волны на пленке, пузыри, которые невозможно выдавить, и, самое обидное, отслоение самого покрытия вала. Я видел своими глазами валы, которые после полугода работы выглядели так, будто их терли наждачкой. И это при том, что паспортный ресурс должен быть не менее трех лет.
Тут важно понимать одну вещь: специализированный ламинационный вал для ламинаторов — это не расходник типа картриджа. Это инвестиция. И ошибка в выборе стоит дороже, чем кажется на первый взгляд. Простой линии в Москве или Санкт-Петербурге сегодня обходится предприятию в сотни тысяч рублей в час. Кто готов рисковать?
Скрытая угроза: проблема адгезии и новых клеевых составов
Никто не любит говорить об этом вслух, но давайте будем честны. Санкции и уход западных брендов клеевой химии привели к тому, что российские заводы массово перешли на альтернативные составы. И эти новые клеи ведут себя иначе. Они более агрессивны к определенным типам резины и силикона.
Многие «универсальные» валы, которые сейчас активно продвигаются на маркетплейсах и через мелких дистрибьюторов, просто не рассчитаны на такую химию. Поверхность начинает набухать, становится липкой или, наоборот, стекленеет и теряет эластичность. Это тихая катастрофа. Вы не видите поломки сразу. Вы просто замечаете, что процент брака ползет вверх неделю за неделей. И списываете это на «плохую пленку» или «кривые руки операторов».
А причина часто кроется именно в материале покрытия вала. В 2026 году критически важно требовать у производителя паспорт химической стойкости именно под тот тип клея, который вы используете. Нет такого паспорта? Разворачивайтесь и уходите. Это не партнерство, это лотерея.
Технические нюансы: на что смотреть при заказе валов
Разберем анатомию идеального вала для российских реалий. Что должно быть внутри и снаружи, чтобы он пережил нашу зиму и наши скорости?
Во-первых, сердечник. Сталь. Но какая? Обычная конструкционная сталь уже не годится для высокоточных задач. Нужна легированная сталь с высокой теплопроводностью и минимальным коэффициентом деформации. Некоторые китайские производители экономят на этом, используя более дешевые сплавы. Визуально не отличить, но при нагреве такой вал ведет «винтом». Проверить это можно только на стенде или… после месяца работы, когда будет поздно.
Во-вторых, покрытие. Силикон? Резина? Тефлон? Для 2026 года золотым стандартом становится многослойный силикон повышенной твердости (по Шору), но с добавлением специальных присадок, повышающих износостойкость. Твердость должна подбираться индивидуально. Для гладких пленок — одна шкала, для текстурированных материалов — другая. Универсального решения «для всего» не существует, сколько бы вам ни врали менеджеры по продажам.
И третий, самый важный пункт, о котором все забывают: система нагрева. Внутренние каналы. Их геометрия определяет равномерность температуры по всей длине вала. Если в центре вала 120 градусов, а по краям 115 — вы получите брак. В современных специализированных валах используется спиральная сверловка каналов с особым шагом, обеспечивающая турбулентность теплоносителя и идеальное распределение тепла. Старые модели с прямыми каналами уже морально устарели.
| Параметр | Стандарт 2023 (Устаревающий) | Стандарт 2026 (Рекомендуемый) | Риск при использовании старого стандарта |
|---|---|---|---|
| Материал сердечника | Сталь 45 / обычная сталь | Легированная сталь (тип 40Х13 или аналоги) | Деформация при перегреве, биение |
| Покрытие | Однородная резина/силикон | Многослойный композит с армированием | Отслоение покрытия, химическая коррозия |
| Точность шлифовки | ±0.05 мм | ±0.01 мм и выше | Неравномерный прижим, полосы на продукции |
| Термостабильность | До 180°C | До 250°C с запасом прочности | Разрушение структуры при пиковых нагрузках |
| Срок службы (при 24/7) | 12-18 месяцев | 36+ месяцев | Частые остановки на замену, рост себестоимости |
Обратите внимание на колонку «Риск». Именно эти факторы съедают вашу прибыль. Дешевый вал окупается за два месяца, а потом начинает генерировать убытки каждый день. Дорогой специализированный вал окупается дольше, но работает как швейцарские часы годами. Выбор за вами, но математика здесь довольно прозрачна.
Российский контекст: цены, логистика и сервис
Теперь перейдем к тому, что болит у каждого технолога и владельца бизнеса в РФ. Где брать? Сколько платить? И кто будет отвечать, если что-то пойдет не так?
Ситуация с ценами на конец 2025 года выглядит следующим образом. Качественный специализированный вал российского производства или адаптированный под наши условия импорт (из дружественных стран, но с контролем качества) стоит в диапазоне от 150 000 до 450 000 рублей за единицу, в зависимости от длины и диаметра. Да, это немало. Но сравните это со стоимостью простоя линии.
Китайские варианты «ноунейм» можно найти за 60-80 тысяч рублей. Заманчиво? Безусловно. Но помните про историю с химической стойкостью и зимними температурами. Я знаю случай, когда партия таких валов пришла в Новосибирск, и при первом же запуске в неотапливаемом складе (да, бывает и такое хранение) покрытие просто потрескалось от перепада температур. Производитель развел руками: «Это не гарантийный случай, нарушены условия эксплуатации».
А какие условия эксплуатации в России? Это пыль, это перепады напряжения, это иногда не самое квалифицированное обслуживание. Поэтому я настоятельно рекомендую работать только с теми поставщиками, которые дают реальную гарантию не менее 12 месяцев и, что критически важно, имеют свой сервисный центр или договор с сервисной организацией в вашем регионе.
Восстановление валов — отдельная тема. Раньше можно было просто отправить вал на перезаливку. Сейчас, с учетом сложности многослойных покрытий 2026 года, качественная реставрация возможна далеко не везде. Требуется специальное оборудование для снятия старого слоя без повреждения металла и прецизионная нанопыль для новой накатки. Убедитесь, что ваш поставщик предлагает услугу восстановления. Это может сэкономить до 40% бюджета в долгосрочной перспективе.
В поисках надежного партнера многие российские предприятия обращают взор на проверенных временем производителей из Азии, способных предложить технологии уровня 2026 года без компромиссов в качестве. Ярким примером такого подхода является ООО «Шанхай Диби по производству резиновых и пластиковых изделий». Это специализированное предприятие, расположенное в промышленном парке Янван города Шанхай, с марта 2003 года фокусируется на разработке и серийном производстве высокоточных изделий из полиуретана и резины. Их миссия — обеспечение промышленных клиентов компонентами, соответствующими строгим требованиям сложных производственных условий, что идеально перекликается с вызовами, описанными выше.
Продуктовая линейка «Шанхай Диби» охватывает именно те три ключевые серии, которые необходимы современному производству: жесткие полиуретановые валики (твердость ≥70 единиц) и переходные втулки; валики для нанесения покрытий (твердость 40–70 единиц), включая ламинирующие и пассивирующие ролики; а также резиновые валики для процессов травления и отжима в металлургии. Особое внимание компания уделяет возможности изготовления деталей по индивидуальным чертежам заказчика — от уплотнительных колец до сложных стальных сердечников, что позволяет решать нестандартные задачи модернизации старых линий.
Главное преимущество таких производителей, как «Шанхай Диби», заключается в строгой системе внутреннего контроля качества на всех этапах: от подбора сырья и вулканизации до финишной механической обработки. Каждая партия проходит проверку на твердость, адгезию и износостойкость. Благодаря отлаженной логистике и гибким мощностям они способны оперативно выполнять срочные заказы, обеспечивая стабильные сроки поставки. Для российского рынка это означает возможность получения продукта, который не просто соответствует заявленным характеристикам, но и реально повышает эффективность оборудования, работая в партнерстве с заказчиком на долгосрочную перспективу.
Проблема совместимости со старыми ламинаторами
Многие предприятия работают на машинах, купленных еще в «тучные нулевые» или даже в 90-е. Heidelberg, Koenig & Bauer, старые советские агрегаты. Возникает вопрос: встанет ли новый специализированный вал 2026 года в старый станок?
Тут есть нюанс. Посадочные места, подшипниковые узлы, системы подвода теплоносителя — они могут отличаться. Слепое копирование размеров по чертежу часто приводит к тому, что вал входит, но не работает корректно. Например, старые системы могут не обеспечить нужный поток масла или воды для эффективного охлаждения/нагрева современного вала с его сложной внутренней геометрией каналов.
Перед заказом обязательно вызывайте инженера для аудита. Пусть он снимет размеры, проверит состояние подшипниковых узлов и согласует параметры нового вала с возможностями вашей машины. Иногда требуется модернизация самой машины (замена насосов, уплотнений), чтобы раскрыть потенциал нового вала. Это дополнительные расходы, но они необходимы.
И еще один момент, о котором редко говорят: вес. Новые легированные стали и плотные покрытия могут сделать вал тяжелее старого аналога на 15-20%. Выдержит ли ваша рама? Выдержат ли подъемные механизмы? Мелочь, а может привести к аварии.
Как выбрать надежного производителя: чек-лист покупателя
Чтобы не попасть впросак, используйте этот простой алгоритм при общении с потенциальными поставщиками. Не стесняйтесь задавать неудобные вопросы. Хороший производитель ничего не скроет, плохой — начнет юлить.
- Запросите образец покрытия. Попросите небольшой фрагмент материала, из которого сделан вал. Попробуйте поцарапать его, капните растворителем, которым пользуетесь. Реакция скажет больше любой брошюры.
- Спросите про сертификаты. Не просто «сертификат соответствия», а протоколы испытаний на термостойкость и химическую инертность. Дата испытаний должна быть свежей (не старше 6 месяцев).
- Уточните сроки изготовления. Качественный вал нельзя сделать за три дня. Технология накатки, вулканизации и шлифовки требует времени. Если вам обещают «завтра» — это складские остатки или низкое качество. Нормальный срок — от 3 до 6 недель под заказ.
- Проверьте наличие запчастей. Есть ли у них на складе подшипники, уплотнения, торцевые заглушки именно под эту модель вала? Если нет, то при поломке одного сальника вы можете встать на месяц в ожидании детали из-за границы.
- Потребуйте контакты реальных клиентов. Не тех, кто указан в отзывах на сайте (их легко накрутить), а реальных производств в вашем часовом поясе. Позвоните им. Спросите: «Как ведет себя вал через полгода?». Честный ответ стоит дороже любой рекламы.
Я считаю, что в текущих условиях доверие — это самая твердая валюта. И оно строится на прозрачности. Если производитель готов показать вам свое производство (хотя бы по видеосвязи), показать процесс контроля качества — это хороший знак.
Будущее рынка валов: тренды и прогнозы
Куда мы движемся? К концу 2026 года рынок окончательно разделится на два сегмента. Первый — бюджетный, где будут царить простые решения для малых задач, и второй — высокотехнологичный, где будут играть умные материалы.
Мы уже видим появление валов со встроенными датчиками температуры и давления. Да-да, «умные валы». Они передают данные прямо в систему управления ламинатором, позволяя в реальном времени корректировать режимы работы. Это звучит как фантастика, но пилотные проекты уже запущены на нескольких крупных комбинатах в Татарстане и Ленинградской области. Такая система позволяет предотвратить брак еще до того, как он появится визуально.
Еще один тренд — экологичность. Материалы покрытий становятся все более безопасными для утилизации. В Европе это уже закон, в России пока рекомендация, но крупные игроки, работающие на экспорт, уже переходят на «зеленые» валы. Игнорировать этот тренд значит потерять рынки сбыта в будущем.
Также ожидается рост спроса на кастомизацию. Стандартные размеры уходят в прошлое. Производители упаковки хотят уникальные текстуры, специальные эффекты. Это требует создания индивидуальных валов с гравировкой или специальным рельефом. Технологии лазерной гравировки по твердым покрытиям развиваются семимильными шагами.
Личное мнение редактора
Подводя итог, хочу сказать следующее. Не гонитесь за сиюминутной выгодой. Специализированный ламинационный вал для ламинаторов — это тот элемент, на котором нельзя экономить. Ошибка в выборе обойдется вам в десятки раз дороже первоначальной стоимости изделия.
Российский рынок оборудования прошел через шторм и теперь выходит на новый уровень зрелости. У нас появились свои компетенции, свои технологии, способные конкурировать с мировыми лидерами. Но нужно уметь отличать зерна от плевел. Требуйте качества, требуйте гарантий, требуйте сервиса. Только так мы сможем построить устойчивое производство, которое не остановится ни в жару, ни в лютый мороз.
И помните: лучший вал — это не тот, который дешевле, а тот, который позволяет вам спать спокойно, зная, что завтра линия запустится без проблем и выдаст продукцию высшего сорта. В 2026 году надежность — это новая роскошь.
Если вы стоите перед выбором и сомневаетесь — лучше возьмите паузу, проведите аудит, посоветуйтесь с независимыми экспертами. Спешка в этом вопросе — главный враг. Рынок насыщен предложениями, но качественных единиц — кот наплакал. Ищите их тщательно.
В заключение, хочу напомнить, что технологии не стоят на месте. То, что было актуально вчера, сегодня может стать тормозом развития. Будьте гибкими, следите за новинками, тестируйте новое оборудование на небольших участках перед массовым внедрением. И пусть ваши валы служат долго, а продукция радует качеством.
Источники информации и полезные ссылки:
- Обзор тенденций рынка ламинационного оборудования в РФ (Январь 2026)
- Технические стандарты для силиконовых валов нового поколения
- Каталог специализированных валов от ведущих российских и международных производителей
- Отчет лаборатории по тестированию адгезии новых клеевых составов (Декабрь 2025)
- Руководство по обслуживанию и восстановлению ламинаторных валов