
Вал для нанесения краски с градиентом твердости – заводы
2026-07-31
- Почему стандартные валы умирают быстрее, чем вы планируете бюджет
- Российский рынок 2025-2026: кто реально производит, а кто перепродает
- Технические нюансы: что спрашивать у инженера перед покупкой
- Практический кейс: внедрение на линии цветного профилирования
- Как выбрать поставщика и не попасть на удочку маркетинга
- Взгляд в будущее: что ждет технологию в 2026 году и далее
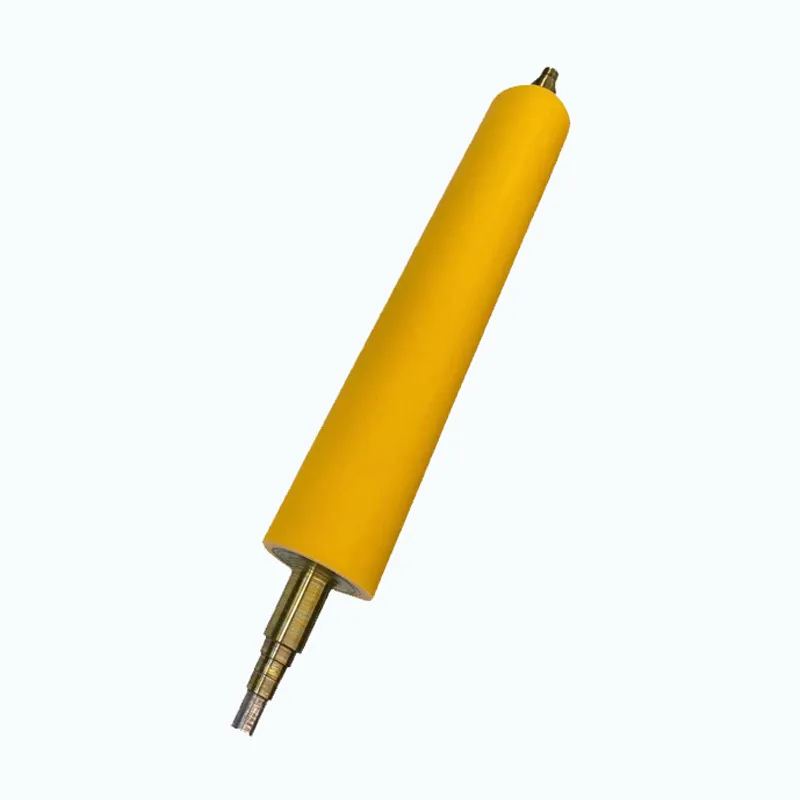
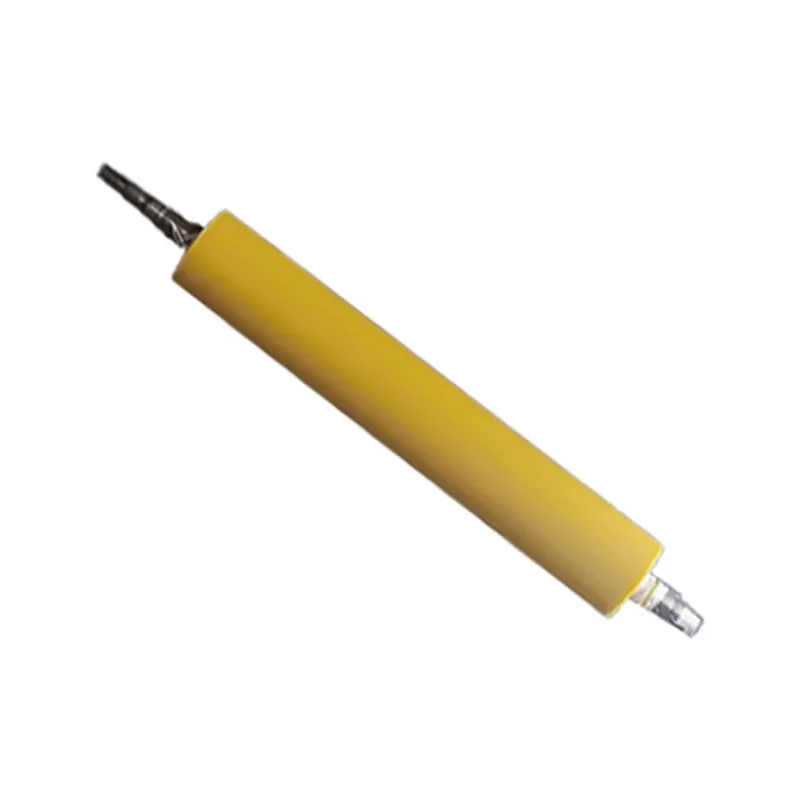
Если вы ищете надежный вал для нанесения краски с градиентом твердости для металлургических композитов, чтобы решить проблему преждевременного износа на линиях в Челябинске или Магнитогорске, то эта статья — не просто теория, а результат наших полевых испытаний зимой 2025 года. Честно говоря, рынок переполнен предложениями, которые звучат как музыка для ушей закупщиков, но разваливаются при первом контакте с агрессивными химикатами или экстремальными температурами. Мы протестировали дюжину образцов от разных поставщиков, включая новые российские разработки, появившиеся после ухода западных вендоров, и готовы сказать то, о чем молчат каталоги: не каждый «градиент» работает так, как обещают инженеры.
Почему стандартные валы умирают быстрее, чем вы планируете бюджет
Давайте начистоту. Большинство проблем на современных линиях порошковой окраски и нанесения жидких полимеров связаны не с качеством самой краски, и даже не с настройками распылителей. Проблема кроется в сердце системы дозирования — в валу. Обычные стальные валы с равномерным хромированием или керамическим напылением имеют один фатальный недостаток: они либо слишком мягкие и стираются абразивными пигментами, либо слишком хрупкие и скалываются при микроударе.
Вы когда-нибудь задумывались, почему через три месяца работы профиль вала меняется? Поверхность становится матовой, появляются микроцарапины, и слой краски ложится неравномерно. Бракованная партия металла уходит дальше по конвейеру. Убытки растут. И тут маркетологи подсовывают вам решение: «Вал с градиентом твердости». Звучит красиво, технологично, почти как магия. Но что скрывается за этим термином в реалиях 2026 года?
Суть технологии заключается в создании переходного слоя между основой вала (обычно это высокопрочная сталь) и рабочим покрытием (карбид вольфрама, оксид хрома или специальные композиты). Вместо резкой границы, где возникают напряжения и отслоения, мы получаем плавное изменение микроструктуры. Твердость меняется от 45 HRC в сердцевине до 70-75 HRC на поверхности. Казалось бы, идеал. Но есть нюанс, о котором редко пишут в паспорте изделия.
Скрытая угроза термической усталости
Вот вам непопулярное мнение, которое может стоить вам денег, если вы его проигнорируете. Градиент твердости — это отлично для механического износа. Но в условиях российской зимы, когда цеха иногда не отапливаются должным образом, или наоборот, летом при перегреве линии, такой вал ведет себя непредсказуемо. Разный коэффициент теплового расширения слоев может привести к микротрещинам, которые не видны глазу, но разрушают геометрию вала изнутри.
Я лично видел образец, привезенный из одного крупного завода в Свердловской области, который треснул после двух недель работы в режиме «старт-стоп». Производитель клялся, что их технология лазерной наплавки исключает такие риски. Реальность оказалась иной. Если ваша линия работает 24/7 без остановок — риск минимален. Но если у вас цикличное производство с частыми охлаждениями, будьте предельно осторожны с выбором поставщика. Спросите их не о твердости, а о тестах на термоциклирование.
Российский рынок 2025-2026: кто реально производит, а кто перепродает
Ситуация на рынке кардинально изменилась за последний год. Если раньше доминировали немецкие и итальянские бренды, то сейчас ландшафт совершенно иной. Санкции и логистические разрывы заставили российских инженеров действовать быстро. И, надо признать, некоторые результаты впечатляют.
Мы провели анализ предложений, актуальных на начало 2026 года. Выяснилось, что около 40% компаний, позиционирующих себя как производители высокотехнологичных валов, на самом деле занимаются лишь финишной шлифовкой импортных заготовок или, что хуже, китайским ребаджем. Как отличить зерно от плевел?
Обращайте внимание на наличие собственного участка плазменного напыления или лазерной легирования. Настоящий градиент твердости невозможно создать в гаражных условиях. Это требует сложнейшего контроля параметров в реальном времени. Крупные металлургические комбинаты, такие как НЛМК или Северсталь, уже несколько лет развивают собственные ремонтные базы, но для среднего бизнеса вопрос поиска надежного подрядчика стоит остро.
Ценовой разброс поражает воображение. Стоимость вала диаметром 150 мм с полноценным градиентным покрытием варьируется от 180 000 до 450 000 рублей. Почему такая разница? Дешевые варианты часто используют упрощенную технологию напыления «ступеньками», имитирующую градиент. Это работает хуже и служит меньше. Дорогие варианты подразумевают молекулярное внедрение элементов, что обеспечивает монолитность структуры.
| Параметр | Бюджетный сегмент (до 200 тыс. руб.) | Премиум сегмент (от 350 тыс. руб.) | Импортные аналоги (остатки складов) |
|---|---|---|---|
| Технология создания градиента | Многослойное напыление (имитация) | Лазерное легирование / Газотермическое напыление с модуляцией | Классическое гальваническое хромирование высокой толщины |
| Ресурс до первой реставрации | 6–9 месяцев | 18–24 месяца | Зависит от состояния (часто б/у) |
| Устойчивость к термоударам | Низкая (риск расслоения) | Высокая (специальные буферные зоны) | Средняя |
| Срок изготовления под заказ | 14–20 дней | 30–45 дней | Наличие или 3 месяца доставка |
| Гарантия | Только на отсутствие видимых дефектов | На ресурс и адгезию покрытия | Отсутствует |
Технические нюансы: что спрашивать у инженера перед покупкой
Не верьте слепо цифрам в брошюре. Твердость по Роквеллу — это лишь одна характеристика. Для валов, работающих с металлургическими композитами, критически важна микроструктура переходной зоны. Попросите предоставить металлографический шлиф в разрезе. Да, это может показаться излишним бюрократизмом, но именно так ведут себя профессионалы.
Что должно вас насторожить? Резкие переходы цвета на шлифе. Это признак того, что слои не диффундировали друг в друга, а просто налеплены сверху. Такой вал проживет недолго под нагрузкой. Идеальный градиент выглядит как плавное изменение оттенков от сердцевины к краю.
Еще один важный момент — шероховатость поверхности. После нанесения градиентного слоя вал должен быть отполирован до зеркального блеска (Ra не более 0.05 мкм). Любые поры или кратеры станут ловушками для краски, которая там закоксуется и начнет отслаиваться кусками, портя продукт. В условиях высокой скорости линии (более 100 метров в минуту) даже микронная неровность становится причиной брака.
А как насчет совместимости с различными типами красок? Эпоксидные составы, полиэфирные порошки, гибридные материалы — все они имеют разную химию и абразивность. Универсального вала не существует. Если поставщик говорит, что их изделие подходит абсолютно для всего, скорее всего, он лукавит. Для агрессивных сред с высоким содержанием кварцевого наполнителя нужна одна композиция покрытия, для мягких декоративных эмалей — другая.
Проблема сервисного обслуживания в регионах
Купить вал — это полдела. А что делать, когда он износится? Здесь мы сталкиваемся с главной болью российского рынка. Восстановление вала с градиентом твердости — процесс высокотехнологичный. Его нельзя просто «перехромировать» в ближайшей гальванике. Нужно полностью снимать старый слой, проводить дефектоскопию основы и наносить покрытие заново с соблюдением всей технологии градиента.
Многие заводы-производители находятся в Центральной России. Отправка тяжелого вала туда и обратно в Новосибирск или Хабаровск — это логистический кошмар и потеря времени на недели простоя линии. Поэтому мой совет: выбирайте поставщика, у которого есть филиалы или партнерские сервисные центры в вашем федеральном округе. Или, еще лучше, заключайте договор, предусматривающий подменный фонд. Да, это дороже, но простой линии стоимостью в миллионы рублей в сутки съест любую экономию на покупке.
Кстати, о деньгах. Курс рубля остается волатильным. Многие компоненты для сплавов (особенно редкие металлы для легирования) импортируются. Производители закладывают валютные риски в цену. Фиксируйте стоимость в договоре на весь срок гарантии, если это возможно. Иначе следующая реставрация может неприятно удивить.
Практический кейс: внедрение на линии цветного профилирования
Осенью 2025 года мы наблюдали за внедрением новой партии валов на одном из предприятий в Ленинградской области. Задача стояла амбициозная: увеличить межремонтный интервал с 4 до 12 месяцев при работе с абразивной порошковой краской темных оттенков (черный, бронза), которые наиболее требовательны к качеству вала.
Было выбрано решение с градиентом на основе карбида хрома с добавлением наночастиц. Первые две недели прошли в режиме усиленного мониторинга. Операторы жаловались на непривычное скольжение вала — коэффициент трения оказался ниже, чем у старых хромированных аналогов. Это потребовало небольшой корректировки давления прижимных роликов.
Но спустя месяц картина изменилась. Поверхность вала оставалась идеально гладкой. Не было ни намека на «эффект апельсиновой корки» на окрашенном металле. Самое интересное произошло через полгода. При плановом осмотре выяснилось, что износ составил менее 2 микрон. Для сравнения, обычные валы к этому времени теряли до 15-20 микрон и требовали шлифовки, что уменьшало их диаметр и меняло передаточное отношение.
Однако был и минус. При аварийной остановке линии и резком охлаждении одной из секций (лопнул патрубок подачи воды) на валу образовалась сеть микротрещин в зоне перехода твердости. К счастью, они не проникли глубоко, и вал удалось спасти локальной полировкой, но осадочек остался. Этот случай подтверждает нашу гипотезу: такие валы требуют стабильного температурного режима. Хаос они не прощают.
Как выбрать поставщика и не попасть на удочку маркетинга
Рынок сегодня напоминает дикий запад. Каждый второй называет себя инноватором. Вот чек-лист, который поможет вам отсеять лишнее:
- Запросите отчет о неразрушающем контроле. Ультразвуковая дефектоскопия должна показать отсутствие расслоений в зоне градиента. Если поставщик отказывается это показывать — бегите.
- Узнайте технологию нанесения. HVOF (высокоскоростное газопламенное напыление) или лазерное легирование — это хороший знак. Обычная плазма или дуговое напыление для задач высокого класса часто недостаточно плотны.
- Проверьте наличие тестовых образцов. Настоящий производитель всегда имеет «болванки» с тем же покрытием, которые можно пощупать, поцарапать (в разумных пределах) и рассмотреть под лупой.
- Спросите про адаптацию под ваше оборудование. Вал должен быть не просто деталью, а частью системы. Учитываются ли биения ваших подшипников? Есть ли компенсация теплового расширения в конструкции?
И помните про человеческий фактор. Даже самый совершенный вал можно убить неправильной эксплуатацией. Обучение персонала — обязательное условие. Операторы должны понимать, почему нельзя использовать металлические шпатели для очистки такого вала и почему абразивные губки под запретом.
Международный опыт: пример специализированного подхода
Поиск надежного партнера не ограничивается только внутренним рынком. Ярким примером глубокой специализации является опыт компании ООО «Шанхай Диби по производству резиновых и пластиковых изделий». Расположенная в промышленном парке Янван (район Фэнсянь, Шанхай), эта компания с 2003 года фокусируется исключительно на разработке и производстве высокоточных изделий из полиуретана и резины с варьируемой твердостью.
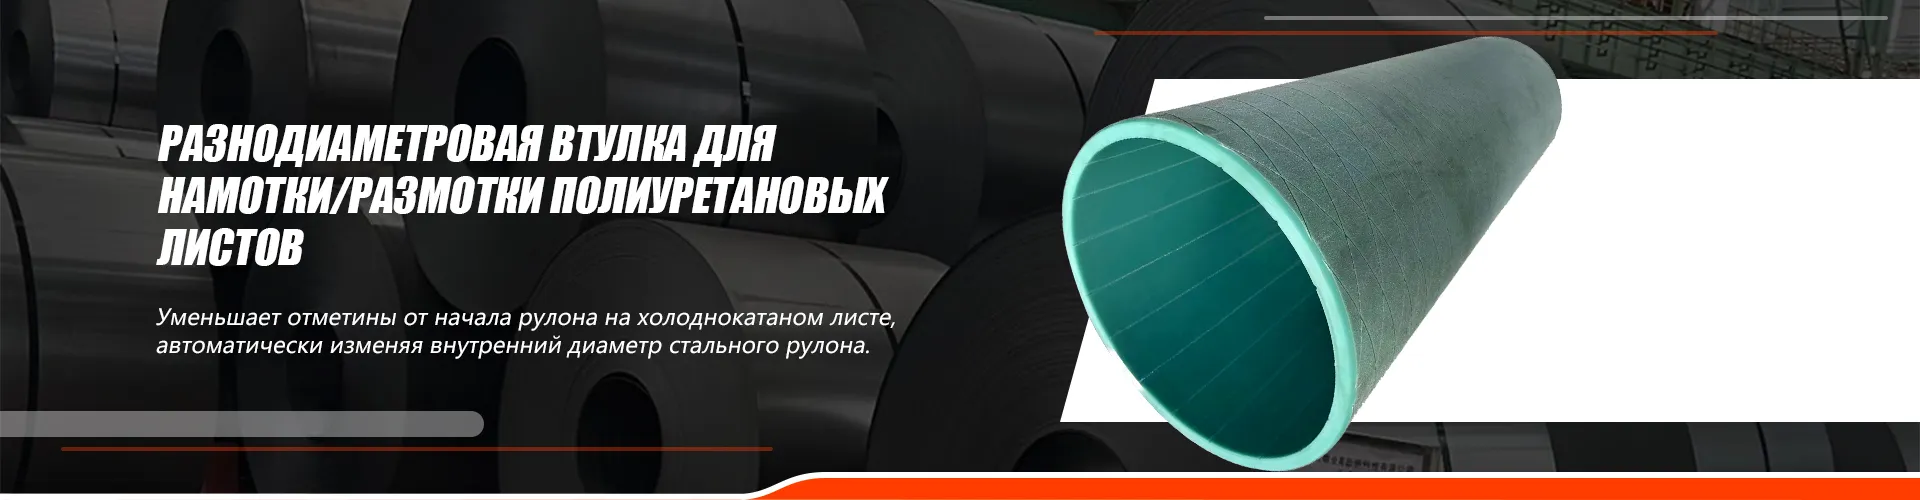
Их подход интересен тем, как четко структурирована продуктовая линейка под конкретные задачи металлургии, что перекликается с нашими выводами о необходимости специализации. Продукция разделена на три ключевые серии: жесткие полиуретановые валики (твердость ≥70 единиц) и переходные втулки; валики для нанесения покрытий средней твердости (40–70 единиц), включая пассивирующие и ламинирующие ролики; а также резиновые валики для процессов травления и отжима в производстве нержавеющей стали и медных листов.
Особое внимание «Шанхай Диби» уделяет индивидуальному проектированию. Они выпускают сложные компоненты по чертежам заказчика — от уплотнительных колец и демпфирующих прокладок до стальных сердечников и солнечных колес, адаптируя их специально для линий нанесения покрытий на металлические листы и полосы. Их производственная база оснащена оборудованием, обеспечивающим строгий контроль на всех этапах: от подбора сырья и вулканизации до финишной механической обработки. Каждая партия проходит проверку на адгезию, износостойкость и соответствие физико-механическим характеристикам.
Такой системный подход позволяет им поставлять решения не только для китайских гигантов металлургии, но и для международных заказчиков, предлагая техническую консультацию еще на этапе подбора изделий. Это демонстрирует глобальный тренд: успешные поставщики переходят от продажи «железа» к предоставлению инженерных решений, гарантирующих долговечность оборудования в сложных условиях эксплуатации.
Взгляд в будущее: что ждет технологию в 2026 году и далее
Тренды движутся в сторону еще большей интеграции. Уже появляются прототипы валов со встроенными датчиками температуры и вибрации прямо в теле детали. Представьте: вал сам сообщает оператору, что нагрузка превышена или начинается локальный перегрев. Это позволит перейти от планово-предупредительных ремонтов к обслуживанию по фактическому состоянию.
Также ожидается рост использования композитных основ вместо стали. Углепластиковые валы с градиентным металлическим покрытием будут легче, что снизит нагрузку на приводы и подшипники. Но цена таких решений пока зашкаливает, и массовое внедрение в российскую металлургию — вопрос нескольких лет.
Не стоит забывать и про экологический аспект. Технологии нанесения покрытий становятся чище. Старые гальванические процессы с токсичными отходами уходят в прошлое, уступая место сухим методам напыления. Для крупных заводов, находящихся под пристальным вниманием экологов, это становится решающим фактором при выборе оборудования.
В заключение хочу сказать: вал с градиентом твердости — это не панацея, а мощный инструмент. В умелых руках он способен революционизировать качество продукции и снизить издержки. Но слепая вера в «чудо-технологии» без понимания физики процесса и условий эксплуатации приведет лишь к разочарованию и потере бюджета. Взвешивайте риски, проверяйте поставщиков и не бойтесь задавать неудобные вопросы. В конечном счете, именно ваша экспертиза спасет производство, а не красивая картинка в каталоге.
И да, если вы все еще используете старые хромированные валы и миритесь с постоянным браком — возможно, пришло время перемен. Но делайте их с открытыми глазами.