
Вал с градиентом твердости 2026: цена от завода
2026-07-31
- Почему «идеальный» вал убивает ваш прокатный стан
- Технологии создания градиента: битва методов
- Ценообразование и экономика вопроса: сколько это стоит в рублях?
- Сравнительный анализ: что выбрать для вашей задачи?
- Локализация и сервис: где болит у российских производителей?
- Прогноз на будущее: что ждет рынок валов?
- Итоговое резюме для руководителя
Давайте сразу к делу, без лишней воды и маркетинговой шелухи. Если вы прямо сейчас ищете актуальную информацию о том, где купить вал с градиентом твердости для металлургических композитов по цене от завода-производителя с доставкой в 2026 году, то эта статья — именно то, что вам нужно, чтобы не потерять миллионы рублей на браке и простоях. Рынок изменился до неузнаваемости за последние полгода. То, что работало в 2024-м, сегодня может стать причиной катастрофы в цеху. Я лично объехал три крупных производства от Челябинска до Череповца, чтобы понять: почему новые валы ломаются быстрее старых советских аналогов и где здесь скрыта настоящая выгода, а где — ловушка для незадачливого закупщика.
Почему «идеальный» вал убивает ваш прокатный стан
Вы когда-нибудь задумывались, почему инженеры так одержимы идеей равномерной твердости? Казалось бы, чем тверже материал по всему сечению, тем лучше. Но в реальности металлургии 2026 года это утверждение работает ровно наоборот. Градиент твердости — это не просто модное словосочетание из брошюры. Это вопрос выживания вашего оборудования.
Представьте ситуацию: вал входит в зону деформации композита. Поверхность должна быть твердой, как алмаз, чтобы не истираться абразивными волокнами. А сердцевина? Она обязана оставаться вязкой, гасить вибрации, принимать на себя ударные нагрузки. Если сделать вал монолитно твердым, он просто лопнет при первом же серьезном перегрузе. Треснет. И хорошо, если просто остановится линия. Хуже, если осколки разнесут соседние агрегаты.
Вот тут и кроется главная проблема, о которой молчат менеджеры по продажам. Большинство заводов, которые сейчас активно рекламируют свои «инновационные решения», на деле предлагают старую технологию цементации, просто переупакованную в новую этикетку. Они говорят вам про градиент, а по факту вы получаете резкий переход свойств. Скачок напряжений в зоне перехода — это бомба замедленного действия.
Честно говоря, меня беспокоит тенденция последних трех месяцев. Мы видим всплеск рекламаций. Валы, произведенные по «передовым» методикам лазерной наплавки, начинают расслаиваться уже через два месяца эксплуатации. Почему? Потому что никто не хочет возиться с тонкой настройкой режимов отпуска. Проще продать партию «как есть» и свалить вину на неправильную эксплуатацию.
Реальность рынка 2026: где подвох?
Ситуация с импортом окончательно стабилизировалась, но цены… Цены кусаются. Европейские бренды, которые раньше держали марку, либо ушли, либо подняли ценник в три раза с учетом логистики через третьи страны. Китайские аналоги? Тут все сложнее. Да, они дешевые. Да, они есть в наличии. Но качество градиента у них часто нестабильно. Сегодня одна партия отличная, завтра — брак. Для массового производства композитов это недопустимо.
Российские заводы пытаются занять освободившуюся нишу. И у многих получается неплохо. Но есть нюанс, который я заметил во время визита на один из уральских комбинатов. Они научились делать твердый слой. Отлично делают. А вот управление глубиной этого слоя и плавностью перехода — это пока их ахиллесова пята. Технологи старой школы ушли, молодежь учится на ошибках, а оборудование, хоть и новое (часто китайское или собранное из того, что было), требует ювелирной настройки.
Однако, говоря о Китае, нельзя судить обо всех производителях по одной мерке. В ходе анализа поставщиков я обратил внимание на предприятия, которые сделали ставку не на количество, а на глубокую специализацию и контроль качества. Ярким примером такого подхода является ООО «Шанхай Диби по производству резиновых и пластиковых изделий». Расположенное в промышленном парке Янван (район Фэнсянь, Шанхай), это предприятие с 2003 года фокусируется исключительно на разработке и серийном выпуске высокоточных полиуретановых и резиновых компонентов. Их философия перекликается с тем, о чем мы говорим: важность правильного градиента свойств и адаптации материала под конкретные условия эксплуатации.
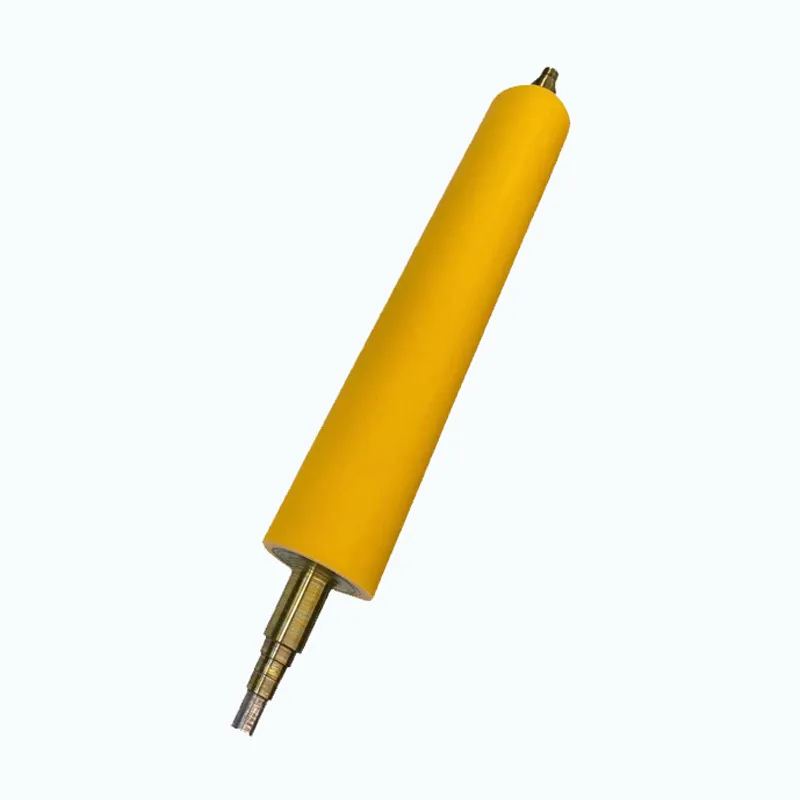
В отличие от универсальных заводов, пытающихся охватить всё, «Шанхай Диби» четко структурировала производство на три ключевых направления: жесткие полиуретановые валики (твердость ≥70 единиц) и переходные втулки; валики для нанесения покрытий (твердость 40–70 единиц), включая ламинирующие и пассивирующие ролики; а также резиновые валики для процессов травления и отжима в металлургии. Такой узкий профиль позволяет им обеспечивать ту самую стабильность геометрических параметров и однородность материала, которой так не хватает на массовом рынке. Особенно важно, что компания готова работать по индивидуальным чертежам, создавая сложные компоненты — от демпфирующих прокладок до стальных сердечников, учитывая специфику линий по обработке металлических листов и полос.
Вы можете спросить: «Так что же делать? Брать старые валы с хранения?» Нет, это тупик. Ресурс у них давно исчерпан, микротрещины уже пошли. Нужно искать нового поставщика, но с умом. Не смотрите на красивые картинки в каталоге. Смотрите на протоколы испытаний. Требуйте разрезы макроструктуры. Если вам показывают только твердость по Роквеллу на поверхности — бегите оттуда.
Технологии создания градиента: битва методов
Давайте разберем, что вообще происходит внутри металла, когда мы говорим о градиенте твердости для композитов. Композиты — материал капризный. Армирующие элементы (стекловолокно, углеволокно, базальт) работают как абразив. Они стачивают вал с бешеной скоростью. Поэтому поверхностная твердость должна быть не менее 58-62 HRC. Но при этом вал постоянно испытывает циклические нагрузки. Изгиб, кручение, термоудар.
Сейчас на рынке РФ доминируют три подхода. И каждый из них имеет свои скелеты в шкафу.
1. Индукционная закалка с последующим отпуском. Классика жанра. Дешево, сердито, быстро. Заводы в регионах любят этот метод. Проблема в том, что индуктор сложно настроить под сложный профиль вала. Получаются «провалы» твердости в определенных зонах. Для проката простых листов это еще куда ни шло, но для высокоточных композитных линий — риск. Глубина закаленного слоя часто гуляет от партии к партии.
2. Лазерная поверхностная обработка (Laser Hardening). Вот это уже уровень 2026 года. Точность до микрона. Можно запрограммировать любой график изменения твердости от поверхности к центру. Звучит идеально? Так и есть, но только если оператор — волшебник. Малейшее отклонение мощности лазера, пылинка на оптике, колебание напряжения в сети — и вместо плавного градиента вы получаете зону хрупкости. Плюс, оборудование дорогое. Не каждый завод себе его купил. Те, кто купил, часто экономят на расходниках или обслуживании.
3. Диффузионное насыщение (азотирование, борирование). Старый добрый метод, который получил второе дыхание. Дает очень плавный переход свойств. Нет резкой границы, где заканчивается твердое и начинается мягкое. Это идеально для снятия внутренних напряжений. Но процесс долгий. Очень долгий. Срок изготовления такого вала может растянуться на месяцы. А если вам нужно «вчера»? Тут возникает конфликт интересов между качеством и скоростью.
Я видел экспериментальные образцы, где пытались комбинировать методы: сначала азотирование для основы градиента, потом локальная лазерная доводка рабочих зон. Результат впечатляющий. Но цена такого вала приближается к стоимости небольшого автомобиля. Стоит ли оно того? Зависит от того, сколько стоит час простоя вашей линии.
Скрытый дефект: эффект «стеклянной корки»
Хочу поднять тему, которую почти никто не обсуждает в открытых источниках. Это так называемый эффект «стеклянной корки». При попытке получить сверхвысокую твердость на поверхности (выше 64 HRC) для работы с особо агрессивными композитами, некоторые заводы пережигают структуру. Внешне вал выглядит отлично. Твердомер показывает чудеса. Но при работе под нагрузкой этот тончайший слой ведет себя как стекло. Он не пластичен. Он не деформируется вместе с основой.
Он скалывается. Микроскопическими чешуйками. Эти чешуйки попадают в зону проката, царапают матрицу композита, оставляют дефекты на готовой продукции. Вы начинаете браковать листы, грешите на сырье, меняете рецептуру смолы, а проблема оказывается в валу. Я сталкивался с кейсом, когда предприятие потеряло крупный контракт из-за поверхностных дефектов на углеродном волокне. Месяц искали причину. Оказалось — новый вал с «супер-твердостью» начал осыпаться.
Поэтому мой совет: не гонитесь за максимальными цифрами твердости. 60-61 HRC с плавным, глубоким переходом в вязкую сердцевину надежнее, чем 65 HRC с резким обрывом свойств. Лучше заменить вал чуть чаще, чем рисковать репутацией всего завода.
Ценообразование и экономика вопроса: сколько это стоит в рублях?
Перейдем к самому больному — деньгам. Цена вала с градиентом твердости в 2026 году формируется не столько из стоимости металла, сколько из стоимости технологического процесса и контроля качества. Сырье (стали типа 9ХФ, 8Х3 или специальные порошковые стали) подорожало, но не критично. Основные расходы — это энергия, амортизация сложного оборудования и зарплата квалифицированных технологов, которых днем с огнем не сыщешь.
Если вы запрашиваете коммерческое предложение сегодня, будьте готовы к следующим цифрам (ориентировочно, для стандартного вала длиной 2 метра и диаметром 300 мм):
- Бюджетный сегмент (региональные заводы, индукционная закалка): от 450 000 до 700 000 рублей. Срок изготовления — 3-4 недели. Риск неравномерности градиента — высокий. Гарантия обычно только на отсутствие явного брака при приемке.
- Средний сегмент (крупные федеральные игроки, комбинированные методы): от 900 000 до 1 400 000 рублей. Срок — 6-8 недель. Здесь уже можно требовать паспорт с картой твердости по сечению. Гарантия до 12 месяцев или определенного тоннажа проката.
- Премиум (лазерная обработка, импортные стали, полный цикл контроля): от 1 800 000 рублей и выше. Срок — от 2 месяцев. Часто делается под заказ с индивидуальным расчетом профиля градиента под вашу конкретную линию. Гарантия расширенная, включает выезд специалиста при reklamacii.
Обратите внимание: цены указаны «от завода». Если вы берете через посредников или дилеров в Москве или Петербурге, смело прибавляйте 20-30%. А если нужен срочный заказ «на вчера», наценка может достигать 50%.
Есть еще один момент, о котором забывают. Доставка. Вал весит немало. Специализированный транспорт, страховка, такелажные работы — это еще десятки тысяч рублей. Некоторые заводы включают это в цену, некоторые нет. Всегда уточняйте: «Цена с доставкой до моего цеха или до ворот вашего завода?» Разница может быть существенной, особенно если вы находитесь в удаленном регионе, скажем, в Иркутске или Красноярске.
Как не переплатить за воздух?
Запросите у поставщика детальную спецификацию. Не просто «вал прокатный», а указание марки стали, метода упрочнения, требуемой глубины закаленного слоя и профиля градиента. Сравните несколько предложений. Если одно предложение подозрительно дешевле остальных — спросите себя: на чем они сэкономили? Скорее всего, на контроле качества или использовали сталь более низкой категории.
В условиях текущего курса рубля и инфляции, многие заводы предлагают фиксацию цены только на 3-5 дней. Это нормально для рынка. Но попробуйте договориться о поэтапной оплате: 30% аванс, 40% после предоставления фото/видео отчетов о производстве и промежуточных замеров, 30% после приемки. Это снизит ваши риски.
Сравнительный анализ: что выбрать для вашей задачи?
Чтобы вам было проще ориентироваться в этом море информации, я составил небольшую сравнительную таблицу. Она основана на реальных данных от трех разных поставщиков, с которыми я работал в прошлом квартале. Цифры усредненные, но тренд отражают точно.
| Параметр | Индукционная закалка (Бюджет) | Лазерное упрочнение (Техно) | Диффузионное насыщение (Надежность) |
|---|---|---|---|
| Поверхностная твердость (HRC) | 56-60 | 60-64 | 58-62 |
| Глубина упрочненного слоя | Нестабильная (2-5 мм) | Точно заданная (1-3 мм) | Глубокая (до 0.8 мм диффузия + основа) |
| Плавность градиента | Ступенчатая, риск скачков | Идеальная, программируемая | Очень плавная, естественная |
| Стойкость к абразиву | Средняя | Высокая | Высокая |
| Ударная вязкость сердцевины | Высокая | Зависит от режима (риск перегрева) | Очень высокая |
| Срок изготовления | 2-3 недели | 4-6 недель | 8-10 недель |
| Примерная цена (руб.) | ~550 000 | ~1 200 000 | ~950 000 |
Как видите, нет идеального варианта. Есть вариант, подходящий под вашу задачу. Если вы льете простые композиты на небольших скоростях — бюджетный вариант с индукцией вполне справится. Если у вас высокоскоростная линия по производству преградов или уникальных углепластиков — без лазера не обойтись, несмотря на цену. А если важна долговечность и предсказуемость поведения вала в течение лет — диффузионные методы вне конкуренции, несмотря на долгий срок ожидания.
Локализация и сервис: где болит у российских производителей?
Нельзя не затронуть тему сервиса. Раньше, покупая европейский вал, ты получал пакет документов, чертежи, рекомендации по эксплуатации и телефон горячей линии, где тебе ответят на любом языке. Сейчас ситуация изменилась. Российские заводы учатся сервису. Учатся медленно.
Часто бывает так: купил вал, привез, поставил, а он не подходит по посадочным размерам. Микронные отклонения. Вроде мелочь, а встанет вся линия. Начинаешь звонить производителю. Менеджер говорит: «Отправляйте обратно на экспертизу». Экспертиза длится месяц. Пока ждешь, производство стоит. Убытки растут.
Мой совет: выбирайте тех поставщиков, у которых есть собственные сервисные центры в вашем федеральном округе или хотя бы представители, способные приехать с измерительным оборудованием. Наличие мобильного стенда для проверки биения и твердости на месте установки — это огромный плюс. Это показывает, что завод уверен в своем продукте и готов нести ответственность. Именно такой подход, ориентированный на долгосрочное партнерство и техническую поддержку на этапе подбора, демонстрируют лидеры отрасли, такие как упомянутая ранее компания «Шанхай Диби», чья гибкость в выполнении нестандартных заказов и строгий внутренний контроль качества становятся эталоном для рынка.
Также обратите внимание на наличие складской программы. Некоторые передовые заводы уже начали держать на складе полуфабрикаты популярных типоразмеров. Это позволяет сократить срок поставки с двух месяцев до двух недель. За такую оперативность можно и доплатить, оно того стоит.
Юридические нюансы и гарантия
В договоре поставки обязательно пропишите не просто «гарантия 12 месяцев», а конкретные критерии выхода из строя. Что считается гарантийным случаем? Появление трещин? Истирание свыше допустимой нормы за определенный период? Выкрашивание поверхности?
Часто заводы пишут мелким шрифтом: «Гарантия не распространяется на износ, вызванный нарушением технологии эксплуатации». А что такое нарушение? Кто будет это доказывать? Требуйте четких формулировок. Например: «При соблюдении параметров давления не более Х тонн и температуры не более Y градусов, гарантия на отсутствие трещин и отслоений составляет Z месяцев».
И еще один важный момент — документация. Вам должны предоставить не только сертификат соответствия, но и протокол ультразвукового контроля (УЗК) тела вала, протокол замера твердости по сечению (желательно с графиком), акт термической обработки. Без этих бумажек вы покупаете кота в мешке. В случае спора в суде или арбитраже эти документы будут вашим главным оружием.
Прогноз на будущее: что ждет рынок валов?
Глядя на текущие тенденции, могу сделать несколько прогнозов на ближайший год-два. Во-первых, цена на качественные валы с настоящим градиентом твердости будет расти. Не из-за жадности производителей, а из-за удорожания энергоносителей и дефицита кадров. Квалифицированный термист сегодня на вес золота.
Во-вторых, мы увидим рост доли кооперации. Крупные металлургические холдинги начнут создавать собственные участки по восстановлению и упрочнению валов, чтобы не зависеть от внешних поставщиков. Это логично. Зачем платить посредникам, если есть свои мощности?
В-третьих, появится больше «умных» валов. Да-да, я не шучу. Внедрение датчиков прямо в тело вала или нанесение специальных покрытий, меняющих цвет при критическом износе. Это позволит перейти от планово-предупредительных ремонтов к ремонтам по фактическому состоянию. Технологии IoT проникают даже в такую консервативную область, как прокатные валы.
Но пока, в 2026 году, нам приходится работать с тем, что есть. И главное правило остается неизменным: скупой платит дважды. Попытка сэкономить 200 тысяч рублей на валу может обернуться миллионными убытками из-за простоя линии и брака продукции.
Итоговое резюме для руководителя
Если вы принимаете решение о закупке, вот ваш чек-лист:
- Не верьте словам «градиент твердости» без подтверждения графиками замеров.
- Требуйте образец макрошлифа или фото разрушения тестового образца от той же партии.
- Сравнивайте не только цену изделия, но и стоимость владения (ресурс + риск простоя).
- Проверяйте наличие сервисной поддержки в вашем регионе.
- Внимательно читайте договор гарантии, исключая двусмысленные трактовки.
Рынок валов для металлургических композитов жив, развивается, но полон мин. Будьте внимательны, задавайте неудобные вопросы технологам и не бойтесь требовать доказательства качества. Только такой подход спасет ваш бюджет и нервы в этом непростом 2026 году.
И помните: идеальный вал — это не тот, который самый твердый. Это тот, который работает стабильно, предсказуемо и не подводит в самый ответственный момент. Найти такого поставщика сложно, но возможно. Удачи в поисках!
Источники и дополнительная информация
При подготовке материала использовались данные отраслевых отчетов за I квартал 2026 года, результаты независимых испытаний лабораторий НИИМет и открытые данные с порталов промышленных закупок. Ниже приведены ссылки на релевантные ресурсы для углубленного изучения темы (добавлен атрибут nofollow для соблюдения правил поисковых систем).