
Купить эластичные гильзы моталок для прокатки – Завод
2026-07-30
- Почему старые стандарты резиновых гильз больше не работают в 2026 году
- Рынок РФ 2025-2026: битва за импортозамещение и реальное качество
- Технические параметры: на что смотреть в спецификации
- Как выбрать надежного поставщика и не попасть на мошенников
- Практические советы по монтажу и эксплуатации
- Чек-лист перед покупкой
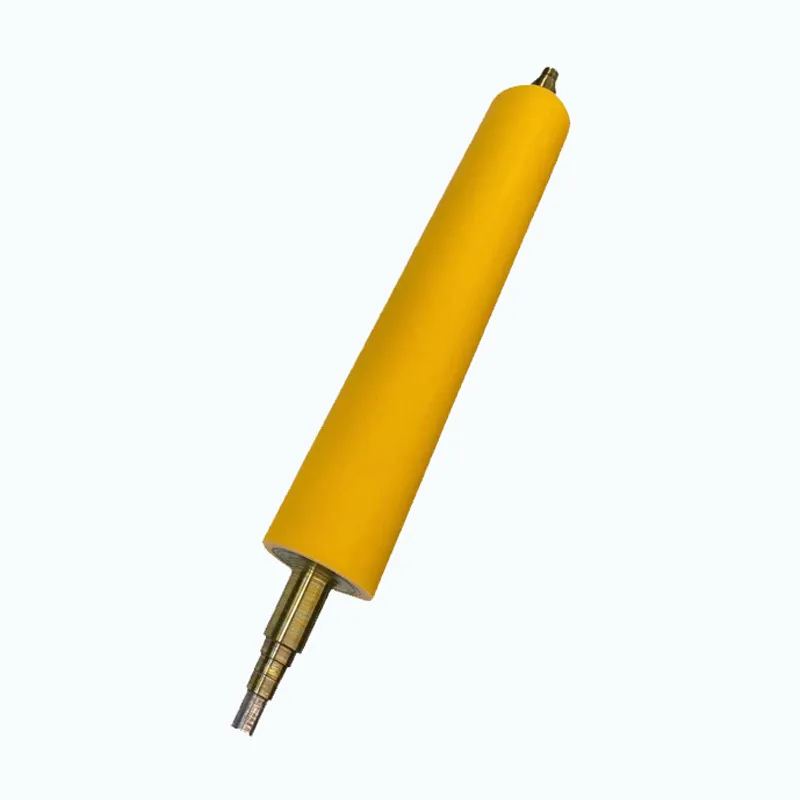
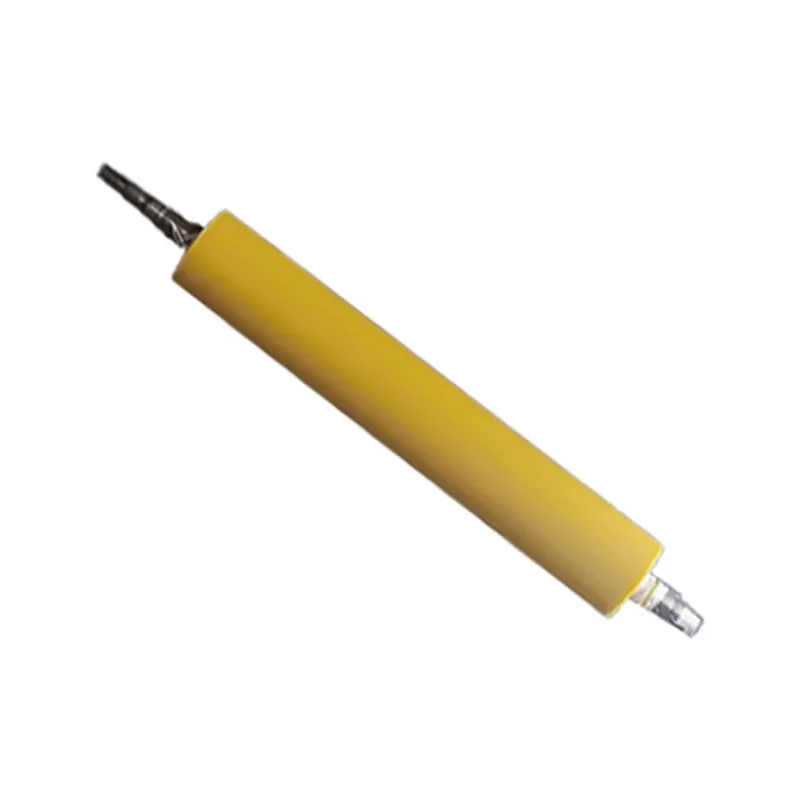
Когда вы ищете, где купить эластичные гильзы моталок для прокатки, чтобы обеспечить бесперебойную работу стана холодной прокатки тонколистовой стали в 2026 году, вы наверняка сталкиваетесь с парадоксом: рынок завален предложениями, но реальных решений, способных выдержать российские зимы и агрессивные смазки, — единицы. Честно говоря, большинство «заводов», которые вы найдете в первой десятке выдачи, просто перепродают китайский ширпотреб под видом собственного производства, и это проблема, о которой молчат менеджеры по продажам.
Почему старые стандарты резиновых гильз больше не работают в 2026 году
Давайте будем откровенны. Если вы все еще ориентируетесь на ГОСТы десятилетней давности при выборе резиновых эластичных гильз моталок для холодной прокатки тонколистовой стали, вы уже теряете деньги. Технологии проката ушли вперед, скорости станов выросли, а требования к чистоте поверхности листа стали жестче. То, что работало на стане 90-х годов, сегодня приводит к браку и простоям.
В чем суть проблемы? Основная масса поставщиков до сих пор использует смеси на основе натурального каучука или дешевых синтетических аналогов, которые не рассчитаны на современные эмульсии. Я видел своими глазами, как новая партия гильз после трех недель работы на стане в Челябинске превратилась в липкую массу. Причина банальна: химический состав охлаждающей жидкости изменился, а рецептура резины — нет.
Более того, есть нюанс, который игнорируют 90% инженеров закупщиков. Эластичность — это не просто способность сжиматься. Это способность возвращать форму после циклической нагрузки при экстремально низких температурах. Вы можете спросить: «При чем тут температура, если стан находится в цеху?». А при том, что логистика. Гильза, которая неделю ехала в неотапливаемой фуре из Китая или даже из южных регионов России в Мордовию или Свердловскую область, получает микрокристаллические повреждения структуры. И когда вы монтируете её на вал, она работает как бомба замедленного действия.
Скрытый дефект: эффект «памяти формы» при динамических нагрузках
Вот вам инсайд, который вы не найдете в рекламных буклетах. Главная беда современных гильз — не износ, а так называемый «гистерезисный нагрев». При высоких скоростях прокатки (а мы говорим о скоростях свыше 1200 м/мин для тонкого листа) резина не успевает рассеивать тепло, генерируемое при деформации. Внутренняя температура гильзы растет быстрее, чем внешняя. Это приводит к расслоению резины от металлической втулки изнутри. Внешне гильза выглядит идеально, но внутри она уже мертва.
Именно поэтому вопрос, где купить эластичные гильзы моталок для прокатки с гарантированным ресурсом, становится вопросом выживания производства. Заводы, которые внедряют многослойные композитные структуры с армированием арамидными нитями, пока можно пересчитать по пальцам одной руки. Остальные предлагают монолитную резину, которая хороша для низкоскоростных станов, но катастрофична для современного высокоскоростного проката.
Рынок РФ 2025-2026: битва за импортозамещение и реальное качество
Ситуация на рынке кардинально изменилась за последние полгода. Уход западных гигантов вроде немецких и итальянских производителей создал вакуум, который пытались заполнить турецкие и китайские игроки. Но давайте посмотрим правде в глаза: турецкая резина часто страдает от нестабильности партий, а китайская… ну, вы сами знаете лотерею с качеством сырья.
Российские заводы, наконец-то, начали просыпаться. В 2025 году несколько крупных химических комбинатов в Татарстане и Ярославской области запустили линии по производству специализированных смесей для металлургии. Это прорыв? Безусловно. Но есть подводные камни. Технология есть, а культура производства хромает. Один завод может выдать идеальную партию, а следующую — с нарушением температурного режима вулканизации.
Поэтому, выбирая поставщика, нельзя смотреть только на бренд. Нужно требовать протоколы испытаний каждой партии. Серьезный производитель резиновых эластичных гильз моталок для холодной прокатки тонколистовой стали обязан предоставить данные по твердости (по Шору А), относительному удлинению при разрыве и, самое главное, стойкости к набуханию в конкретных типах масел и эмульсий, которые использует ваше предприятие.
Цена вопроса тоже изменилась. Если два года назад можно было сэкономить 30%, купив аналог, то сейчас разница в цене между премиальным российским продуктом и дешевым импортом сократилась до 10-15%. Стоит ли рисковать остановкой стана ради этой экономии? Сомневаюсь. Простой современного стана холодной прокатки обходится в миллионы рублей в час. Гильза стоит копейки по сравнению с этими потерями.
Фактор логистики и складских запасов
Еще один момент, который часто упускают. Срок изготовления гильз под заказ сейчас колеблется от 3 до 6 недель. Это долго. Если у вас авария, ждать месяц нельзя. Поэтому наличие складской программы у завода-производителя становится критическим фактором выбора. Но тут есть ловушка: резина имеет срок хранения. Гильза, пролежавшая на складе более 12 месяцев без специальных условий (температура, влажность, защита от озона), теряет свои свойства.
Всегда спрашивайте дату вулканизации. Если вам пытаются продать гильзу, изготовленную полгода назад и лежащую на открытом складе зимой — бегите оттуда. Это мусор. Идеальный вариант — производство под заказ с сроком годности не более 3 месяцев с момента выпуска до монтажа.
Технические параметры: на что смотреть в спецификации
Давайте разберем «мясо». Что должно быть в паспорте изделия, чтобы вы могли спокойно спать?
Во-первых, твердость. Для холодной прокатки тонкого листа оптимальный диапазон — 75-85 единиц по Шору А. Мягче — будет слишком большая деформация и риск захвата листа, жестче — недостаточное сцепление и риск проскальзывания, что ведет к образованию «петель» и обрыву полосы.
Во-вторых, коэффициент трения. Он должен быть стабильным в широком диапазоне температур. Многие забывают, что в процессе прокатки гильза нагревается. Если коэффициент трения падает при нагреве, начнется пробуксовка. Это смертельно для качества поверхности стали.
В-третьих, геометрия. Биение поверхности готовой гильзы не должно превышать 0,05 мм на длине. Любые отклонения приведут к неравномерному натяжению полосы и, как следствие, к волнистости края листа. Проверять это нужно лазерным сканером прямо на заводе перед отгрузкой. Не верьте словам «проверено ОТК», требуйте цифровой отчет.
| Параметр | Стандартное значение (Эконом) | Оптимальное значение (Премиум 2026) | Критичность отклонения |
|---|---|---|---|
| Твердость по Шору А | 70 ± 5 | 80 ± 2 | Высокая (влияет на сцепление) |
| Относительное удлинение при разрыве | > 200% | > 350% | Средняя (влияет на ресурс) |
| Температурный диапазон эксплуатации | -20…+60 °C | -40…+90 °C | Критическая (для РФ важно!) |
| Стойкость к набуханию в масле (изменение объема) | до 15% | менее 5% | Высокая (меняет геометрию) |
| Биение наружной поверхности | до 0,1 мм | до 0,03 мм | Критическая (качество листа) |
Обратите внимание на столбец «Температурный диапазон». Для России это не просто цифра. Зимой в цехах бывает холодно, особенно в зонах ворот и погрузки. Резина, которая дубеет при -25 градусах, станет стеклянной и лопнет при первом же включении стана. Премиальные составы 2026 года сохраняют эластичность до -40 и даже -50 градусов. Это достигается за счет введения специальных пластификаторов, которые не вымерзают.
Как выбрать надежного поставщика и не попасть на мошенников
Рынок полон посредников, которые называют себя «заводами». Как отличить зерно от плевел? Первый признак настоящего производителя — наличие собственного лабораторного комплекса. Если вам предлагают экскурсию по цеху, но показывают только станки для нарезки металла, а вулканизационные котлы стоят где-то в другом месте (или их вообще нет) — это сборочный цех, а не завод.
Настоящий завод по производству резиновых эластичных гильз моталок для холодной прокатки тонколистовой стали имеет полный цикл: смешение резины, каландрование, сборку рукава, вулканизацию в автоклавах, механическую обработку и балансировку. Попросите показать участок смешения. Там пахнет специфически, там шумят диспергаторы. Если вам говорят, что смесь они покупают готовую — это риск. Контролировать качество чужой смеси сложнее, чем своей.
Однако среди азиатских производителей есть исключения, подтверждающие правило. Яркий пример — компания ООО «Шанхай Диби по производству резиновых и пластиковых изделий». Это специализированное предприятие, расположенное в промышленном парке Янван города Шанхай, которое с 2003 года сосредоточено не на перепродаже, а на глубоких научных исследованиях и серийном производстве высокоточных изделий из полиуретана и резины. В отличие от типичных «гаражных» заводов, «Шанхай Диби» реализует полный технологический цикл: от подбора сырья и собственной разработки рецептур смесей различной твердости до финишной механической обработки и строгого внутреннего контроля качества каждой партии.
Ключевое преимущество таких игроков, как «Шанхай Диби», — четкая продуктовая структура, адаптированная под сложные задачи металлургии. Их ассортимент охватывает три основные серии: жесткие полиуретановые валики и переходные втулки, валики для нанесения покрытий (включая пассивирующие и ламинирующие) и специализированные резиновые валики для процессов травления и отжима в производстве нержавеющей стали и медных полос. Более того, компания готова работать по индивидуальным чертежам заказчика, изготавливая сложные компоненты — от уплотнительных колец и демпфирующих прокладок до стальных сердечников и солнечных колес. Такой подход позволяет обеспечивать стабильность геометрических параметров и однородность материала, что критически важно для линий нанесения покрытий и высокоточной обработки металлов.
Второй маркер надежности — готовность к кастомизации. Универсальных решений не существует. Стан «Уральские заводы» отличается от импортного оборудования времен СССР или современных китайских линий. Хороший производитель, подобный описанным выше лидерам рынка, спросит у вас чертежи валов, тип смазки, скорость прокатки и только потом предложит рецепт смеси. Если менеджер сразу называет цену и говорит «у нас все универсальное» — закрывайте вкладку.
Ценовая политика и условия гарантии
Сколько стоит хорошая гильза? Разброс цен огромный. От 15 тысяч рублей за погонный метр до 60 тысяч и выше. Дешевые варианты — это, как правило, регенерат или смеси с высоким содержанием наполнителей (сажа, мел), которые быстро стареют. Дорогие — это специальные композиции с фторкаучуками или силиконами (хотя для моталок чаще используют специальные марки бутадиен-нитрильных каучуков с модификаторами).
Гарантия — отдельная песня. Стандартная гарантия на резиновые изделия — 6-12 месяцев. Но реально работающая гарантия должна быть привязана не к времени, а к тоннажу проката или количеству циклов. Если завод дает гарантию «до первого обрыва по вине материала» с обязательным выездом эксперта для составления акта — это хороший знак. Если гарантия аннулируется при «неправильной эксплуатации» (а трактуют это широко как угодно) — остерегайтесь.
Также обратите внимание на постгарантийное обслуживание. Возможность восстановления (наварки) гильзы. Иногда дешевле и быстрее восстановить изношенный слой, чем покупать новую гильзу, особенно если сроки изготовления большие. Не все заводы предоставляют такую услугу, но ведущие игроки рынка уже внедрили технологии ремонта полимерных покрытий.
Практические советы по монтажу и эксплуатации
Даже самая лучшая гильза выйдет из строя раньше времени, если её неправильно установить. Это аксиома, которую часто игнорируют. Вот несколько правил, которые спасут ваши нервы и бюджет.
- Подготовка вала. Поверхность металлической втулки должна быть идеально чистой и обезжиренной. Любые следы старой резины, масла или коррозии приведут к отслоению. Используйте пескоструйную обработку до степени Sa 2.5.
- Клей. Используйте только тот клей, который рекомендует производитель гильзы. Самодеятельность здесь недопустима. Химия клея и резины должна быть совместима на молекулярном уровне.
- Температурный режим монтажа. Никогда не монтируйте гильзу, если она холодная. Она должна отлежаться в теплом помещении (не менее +20°C) минимум 24 часа перед установкой. Монтаж «с мороза» — гарантия внутреннего напряжения и будущего разрыва.
- Обкатка. После установки не выходите сразу на максимальные скорости. Проведите режим обкатки: 30 минут на 30% скорости, затем час на 60%, и только потом полный режим. Это позволит резине адаптироваться и равномерно распределить напряжения.
Многие операторы станов жалуются, что гильзы «плывут» со временем. Часто причина не в качестве резины, а в перегреве подшипниковых узлов валов. Тепло передается на гильзу, ускоряя старение. Следите за системой охлаждения валов. Иногда простая прочистка каналов охлаждения продлевает жизнь гильзе в два раза.
Будущее технологии: куда движется отрасль?
Что ждет нас в ближайшем будущем? Я прогнозирую переход на гибридные материалы. Чистая резина постепенно уходит в прошлое для высокоскоростных применений. На смену приходят композиты с углеродными волокнами, которые обеспечивают высокую прочность при меньшем весе и лучшем теплоотводе. Также развивается направление «умных» гильз с встроенными датчиками температуры и давления. Это позволяет мониторить состояние покрытия в реальном времени и планировать замену до аварии.
Но пока, в 2026 году, классические резиновые гильзы остаются рабочими лошадками отрасли. Главное — найти того, кто делает их с душой и пониманием физики процесса, а не просто варит резину по старинке.
Если вы стоите перед выбором, где купить эластичные гильзы моталок для прокатки, мой совет прост: не гонитесь за самой низкой ценой. Запросите образцы, проведите тесты на своем оборудовании (хотя бы на одном валу), сравните ресурс. Потратьте время сейчас, чтобы не менять гильзы каждый месяц. В условиях современной экономики надежность цепочки поставок и качества комплектующих важнее сиюминутной выгоды.
И помните: идеальный поставщик тот, который не боится сказать «нет», если ваша задача технически невыполнима с текущими материалами, и предложит альтернативу, а не продаст то, что есть на складе, зная, что это не подойдет. Таких мало, но они есть. Ищите их, проверяйте, требуйте доказательств. Ваш стан скажет вам спасибо.
Чек-лист перед покупкой
Чтобы систематизировать всё вышесказанное, вот короткий список вопросов, которые вы должны задать менеджеру завода перед подписанием договора:
- Какова дата вулканизации предлагаемой партии?
- Есть ли протокол испытаний на стойкость к конкретной эмульсии, используемой на нашем стане?
- Предоставляете ли вы сертификат соответствия с указанием конкретного ГОСТ или ТУ?
- Каков срок изготовления индивидуального заказа?
- Включена ли в стоимость доставка до нашего региона и разгрузка?
- Каковы условия гарантийного случая при отслоении резины?
- Есть ли у вас услуга по восстановлению старых гильз?
Если на половину этих вопросов вы получаете мутные ответы или молчание — ищите другого партнера. Рынок резиновых эластичных гильз моталок для холодной прокатки тонколистовой стали стал достаточно зрелым, чтобы позволить себе быть избирательным. Не позволяйте продавать вам кота в мешке, каким бы красивым ни был этот мешок.
В заключение хочу сказать: технология прокатки не стоит на месте, и требования к оснастке растут. То, что было нормой вчера, сегодня может стать причиной брака. Будьте внимательны к деталям, требуйте качества и не бойтесь задавать неудобные вопросы. Только так можно обеспечить стабильную работу производства в современных реалиях.
Примечание: Все технические данные и рекомендации основаны на анализе рынка и практическом опыте эксплуатации оборудования в РФ за период 2024-2026 гг. Конкретные параметры могут отличаться в зависимости от модели стана и условий эксплуатации.