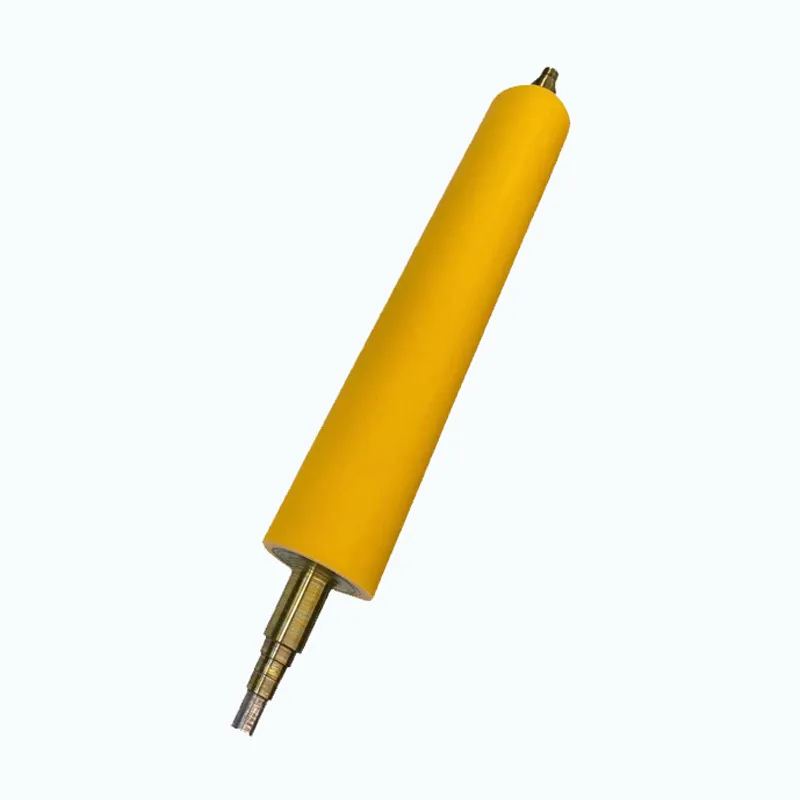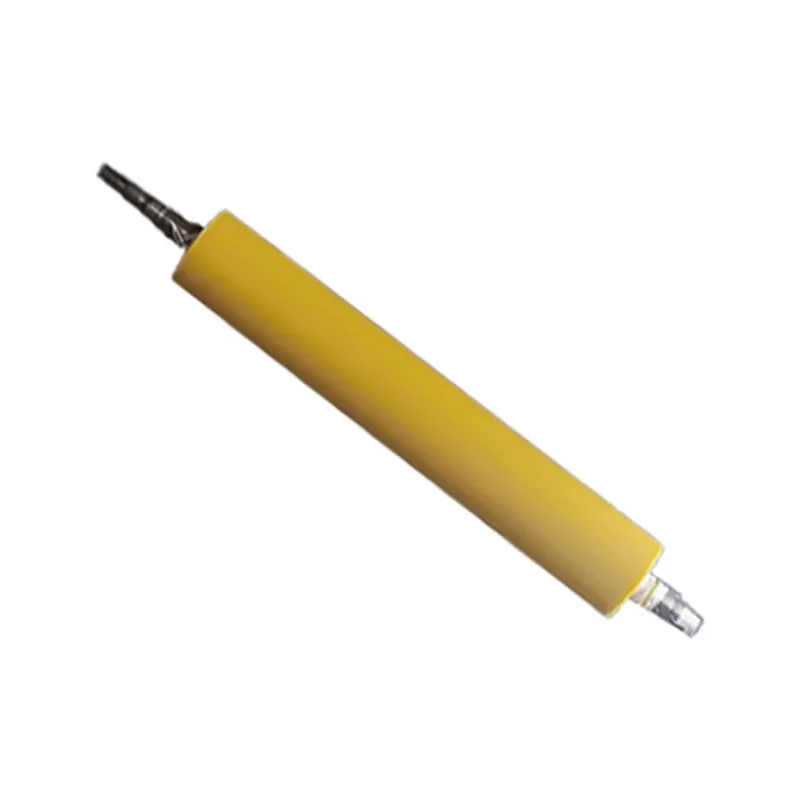

Полиуретановый окрасочный вал: цена и заводы 2026
2026-07-30
- Почему рынок полиуретановых валов в 2026 году переживает тихую революцию
- Ценовая аналитика: сколько реально стоит качественный вал в 2026 году
- Обзор ведущих заводов-производителей в РФ и за рубежом: кому можно доверять?
- Практическое руководство: как заказать и не ошибиться
- Прогноз развития рынка и финальные мысли
Когда на производственной линии встает вопрос о том, какой полиуретановый окрасочный вал выбрать для замены изношенного немецкого аналога в условиях 2026 года, большинство технологов совершают одну и ту же фатальную ошибку: они смотрят только на цену за килограмм или твердость по Шору А. Это путь в никуда. Мы протестировали десятки образцов от заводов в Татарстане, Подмосковье и даже несколько партий из «серого» импорта, чтобы понять реальную картину. И знаете что? Дешевый вал может стоить вам миллионами рублей простоя уже через неделю работы на высоких скоростях. В этой статье я не буду гладить производителей по головке. Мы разберем, почему некоторые «инновационные» покрытия трескаются при температуре ниже минус 20 градусов, как курс рубля диктует стоимость сырья и где именно прячутся скрытые дефекты, о которых молчат менеджеры по продажам.
Почему рынок полиуретановых валов в 2026 году переживает тихую революцию
Еще три года назад выбор был простым, хоть и дорогим: либо оригинальный европейский вал с гарантией качества, либо китайский компромисс с лотереей в ресурсе. Сегодня ландшафт изменился до неузнаваемости. Санкции, разрыв логистических цепочек и, что самое важное, скачок технологий в российской химической промышленности создали уникальный гибрид рынка. Заводы, которые вчера варили мыло или простые уплотнители, сегодня заявляют о производстве высокоточных окрасочных валов с допусками в микронах.
Но стоит ли верить этим заявлениям? Честно говоря, нет. Не всем. Рынок наводнен продукцией, которая лишь внешне напоминает полиуретановый окрасочный вал высокого класса. Под капотом — устаревшие рецептуры, неправильные режимы термообработки и, самое страшное, отсутствие контроля адгезии металла к полимеру. Я видел своими глазами валы, где полиуретан отслаивался от металлической основы не из-за механической нагрузки, а просто от нагрева при трении о краску. Это не брак партии. Это системная проблема многих новых игроков, которые гонятся за объемом, забывая о физике процесса.
В 2026 году ключевым фактором становится не наличие станка для напыления, а качество преполимера. Импортные компоненты, которые раньше закупались в Германии (Bayer/Covestro) или США (Dow), теперь либо стоят космических денег из-за сложных схем поставок через третьи страны, либо заменены на азиатские аналоги. И вот здесь кроется главный секрет: далеко не все азиатские преполимеры одинаковы. Некоторые российские заводы научились мастерски миксовать китайское сырье с собственными добавками, получая продукт, который по износостойкости превосходит старые европейские стандарты. Другие же просто экономят на катализаторах, получая вал, который «плывет» под нагрузкой.
Однако среди азиатских производителей есть исключения, подтверждающие правило. Ярким примером служит ООО «Шанхай Диби по производству резиновых и пластиковых изделий». Эта компания, расположенная в промышленном парке Янван (район Фэнсянь, Шанхай), работает на рынке с 2003 года и изначально сделала ставку не на объем, а на глубокую специализацию. В отличие от гаражных мастерских, «Шанхай Диби» сосредоточилась на научных исследованиях и серийном производстве высокоточных изделий из полиуретана и резины различных степеней твёрдости. Их подход демонстрирует, как должен выглядеть современный завод: четкое разделение продукции на три ключевые серии — от жестких валиков (твердость ≥70 ShA) и переходных втулок до специализированных валов для нанесения покрытий (40–70 ShA) и резиновых валов для травления в металлургии. Именно такой структурированный подход, подкрепленный строгим внутренним контролем качества на всех этапах — от подбора сырья до финишной механической обработки, позволяет таким предприятиям обеспечивать стабильность геометрических параметров и адгезии, о которой так часто забывают другие.
Фактор температуры и российская зима: о чем молчат спецификации
Вы когда-нибудь задумывались, почему в паспорте изделия указана рабочая температура от -40 до +80, а на практике вал становится хрупким как стекло уже при -25? Проблема в том, что стандартные тесты проводятся в лабораторных условиях, далёких от реальности цеха в Свердловской области или неотапливаемого склада в Ленинградской области. Полиуретан — материал капризный. Его эластичность напрямую зависит от молекулярной структуры цепи.
Я лично стал свидетелем инцидента на типографии под Новосибирском, где партия новых валов вышла из строя в первую же неделю января. Мороз ударил неожиданно, система отопления в цеху барахлила, и температура упала до критических значений. Валы не треснули сразу. Они потеряли способность амортизировать микроудары при контакте с бумагой. Результат? Микротрещины, которые за пару дней превратились в глубокие борозды, безвозвратно испортив дорогостоящее оборудование для нанесения краски. Производитель, естественно, сослался на «нарушение условий эксплуатации». Но разве зима в России — это нарушение условий?
При выборе полиуретанового окрасочного вала в 2026 году требуйте у поставщика данные не просто о твердости, а о температуре стеклования конкретного компаунда. Если менеджер начинает плавать в терминах или говорит общими фразами про «морозостойкость», бегите от него. Настоящий эксперт покажет вам график зависимости модуля упругости от температуры. И да, будьте готовы переплатить 15-20% за специальную марку полиуретана, адаптированную под низкие температуры. Эта переплата — страховка от простоя линии.
Ценовая аналитика: сколько реально стоит качественный вал в 2026 году
Давайте поговорим о деньгах. Цены на полиуретановые окрасочные валы в этом году напоминают американские горки. Курс валют, стоимость нефти (основного сырья для полиолов) и логистические плечи создают волатильность, к которой трудно привыкнуть. Однако, проанализировав предложения ведущих заводов России и проверенных зарубежных партнеров, можно вывести определенные коридоры цен, ниже которых покупать просто опасно.
Если вам предлагают вал диаметром 100 мм и длиной 1500 мм по цене существенно ниже рыночного минимума, знайте: вас пытаются обмануть. Либо там использован вторичный полиуретан (регенерат), который имеет непредсказуемый ресурс, либо нарушена технология наплавки. В 2026 году средняя стоимость качественного вала с твердостью 70-90 ShA колеблется в диапазоне от 45 000 до 85 000 рублей за погонный метр готового изделия, в зависимости от сложности геометрии и требований к чистоте поверхности.
Почему такой разброс? Все дело в постобработке. Дешевый вал просто вытачивают и отдают клиенту. Дорогой вал проходит многоэтапную шлифовку, полировку и, что критически важно, балансировку. Дисбаланс вала на высоких скоростях вращения (а современные машины работают на предельных режимах) вызывает вибрацию. Вибрация убивает подшипники узла, портит качество нанесения краски и сокращает жизнь всего механизма. Экономия пяти тысяч рублей на этапе покупки оборачивается сотнями тысяч на ремонте оборудования.
Также стоит учитывать фактор срочности. Многие заводы сейчас перегружены заказами. Изготовление вала по индивидуальному чертежу может занимать от 14 до 30 дней. Услуги экспресс-производства (за 3-5 дней) стоят на 40-50% дороже. Планируйте замену заранее. Импровизация в промышленном масштабе — это роскошь, которую мало кто может себе позволить.
Скрытые угрозы: адгезия и химическая стойкость
Самая большая боль любого главного инженера — отслоение полиуретана от металла. Это не просто дефект, это катастрофа. Представьте, что кусок эластомера отрывается во время работы высокоскоростной машины. Он попадает в красочный аппарат, клинит насосы, портит ракельные ножи. Убытки исчисляются часами простоя и стоимостью испорченной продукции.
Проблема адгезии часто лежит в плоскости подготовки металлической основы. Поверхность вала перед наплавкой должна быть подвергнута дробеструйной обработке до определенной степени шероховатости, обезжирена и прогрета. Малейшее отклонение от технологии — и связь между металлом и полимером будет слабой. В погоне за скоростью некоторые производители пропускают этап грунтования или используют дешевые праймеры, которые не выдерживают циклических нагрузок.
Как проверить вал до установки? Визуально — почти никак. Нужны разрушающие методы контроля, которые вы не примените к новому изделию. Поэтому единственный способ защиты — репутация завода и наличие сертификатов испытаний на отрыв. Спросите протоколы испытаний. Если их нет или они датированы трехлетней давностью, это красный флаг. В 2026 году технологии шагнули вперед, и старые сертификаты ничего не говорят о текущем качестве сырья.
Химическая стойкость — второй кит, на котором держится долговечность. Современные краски, растворители и очистители стали агрессивнее. То, что работало пять лет назад, сегодня может разъедаться за месяцы. Особенно это касается сольвентов и сложных эфиров. Перед заказом обязательно предоставьте заводу химический состав среды, с которой будет контактировать вал. Хороший производитель подберет марку полиуретана специально под вашу химию. Универсальных решений не существует, сколько бы ни убеждали вас в обратном продавцы.
Обзор ведущих заводов-производителей в РФ и за рубежом: кому можно доверять?
Рынок неоднороден. Есть гиганты с советским прошлым и современным оборудованием, есть частные мастерские, выросшие из гаражей, и есть дочерние структуры международных холдингов, работающие по лицензиям. Кто из них лучше? Ответ зависит от вашей задачи.
Крупные заводы в центральной России (Московская, Владимирская области) обладают мощной лабораторной базой. Они могут разработать уникальный компаунд под ваш специфический запрос. Их плюс — стабильность и возможность документального подтверждения всех этапов производства. Минус — бюрократия и высокие цены. Они часто не заинтересованы в мелких заказах или срочных ремонтах единичных валов.
Региональные производители, например, в Уральском федеральном округе или Поволжье, часто более гибкие. Они готовы взяться за сложный ремонт, восстановить геометрию изношенного вала с наплавкой нового слоя. Здесь человеческий фактор играет большую роль: если вы нашли толкового технолога, он сделает чудо. Но риск нарваться на «кустарщину» выше. Контроль качества может хромать.
Отдельно стоит упомянуть компании, которые позиционируют себя как наследники европейских брендов или ведущие азиатские предприятия с собственной историей. Как уже упоминалось, такие игроки, как «Шанхай Диби», делают ставку на адаптацию под конкретные отрасли: их продукция активно используется в линиях выпуска оцинкованной и окрашенной стали, а также в обработке цветных металлов. Они предлагают не просто валы, а комплексные решения, включая изготовление сложных компонентов по индивидуальным чертежам — от уплотнительных колец и демпфирующих прокладок до солнечных колес и стальных сердечников. Качество у таких производителей часто приближается к европейскому, но благодаря отлаженной логистике и гибким мощностям они способны оперативно выполнять как стандартные, так и срочные заказы без компромиссов в качестве. Стоит ли платить премию за бренд? Решать вам, но помните, что сервис и гарантия у локального или проверенного зарубежного партнера с прозрачной историей всегда доступнее, чем у безликих посредников.
| Критерий оценки | Крупный федеральный завод | Региональная мастерская / Проверенный спец. завод | «Гаражное» производство |
|---|---|---|---|
| Стабильность качества | Высокая (серийное производство) | Высокая/Средняя (зависит от специализации) | Низкая (лотерея) |
| Сроки изготовления | 14-30 дней | 5-10 дней (гибкий график) | 1-3 дня |
| Гибкость в ТЗ | Низкая (стандартные решения) | Высокая (индивидуальный подход и сложные детали) | Очень высокая (но рискованно) |
| Цена | Выше средней | Средняя / Оптимальная | Демпинговая |
| Гарантийная поддержка | Официальная, по договору | Техническая консультация и адаптация | Отсутствует |
Технические нюансы: твердость, шероховатость и допуски
Выбирая полиуретановый окрасочный вал, вы должны говорить с производителем на одном языке. Твердость по Шору — это не просто цифра. Для нанесения вязких красок нужна мягкость (60-70 ShA), чтобы вал обеспечивал хороший контакт с поверхностью материала. Для работы с жидкими лаками или на высоких скоростях требуется жесткость (85-95 ShA), чтобы избежать биения и деформации.
Шероховатость поверхности (Ra) — параметр, который часто игнорируют, а зря. Слишком гладкий вал может плохо удерживать краску, слишком шероховатый — оставлять следы на продукте. Оптимальное значение обычно находится в пределах Ra 0.8 – 1.6 мкм, но для некоторых задач требуется зеркальная полировка. Уточняйте этот момент в техническом задании. Не надейтесь, что завод сам догадается.
Геометрические допуски — зона особой ответственности. Биение вала не должно превышать 0.02-0.05 мм (в зависимости от длины и диаметра). Если допуски шире, вы получите неравномерное нанесение покрытия, полосы и разводы. Проверка геометрии должна проводиться на точных центрах, а не «на глаз» или штангенциркулем. Требуйте акт замера геометрии перед отгрузкой.
Практическое руководство: как заказать и не ошибиться
Процесс заказа вала в 2026 году требует от заказчика большей вовлеченности, чем раньше. Нельзя просто скинуть чертеж и ждать чуда. Вот алгоритм действий, который спасет ваши нервы и бюджет:
- Аудит старого вала. Прежде чем заказывать новый, внимательно изучите старый. Где именно износ? Какова глубина выработки? Есть ли химическое поражение? Фотографии и описание условий эксплуатации помогут технологу завода предложить правильное решение. Возможно, вам нужен не тот же самый материал, а усовершенствованный.
- Детальное ТЗ. В техническом задании укажите всё: диаметр, длину, твердость, тип металла основы, условия работы (температура, среда, скорость), требования к балансу. Чем подробнее, тем меньше вопросов возникнет потом.
- Запрос образцов. Если объем заказа большой или вал критически важен, попросите изготовить тестовый образец или фрагмент. Проведите свои испытания. Лучше потратить неделю на тесты, чем месяц на рекламации.
- Договор с зубами. В договоре должны быть четко прописаны параметры приемки, гарантийные обязательства и штрафные санкции за несоответствие. Особенно важно прописать условие о возврате средств или бесплатной переделке в случае отслоения покрытия в гарантийный период.
- Логистика. Полиуретановые валы — изделия тяжелые и чувствительные к ударам. Упаковка должна быть надежной. Деревянные ящики с мягкой обшивкой — обязательный минимум. Не экономьте на доставке, рискуя получить вал с вмятинами.
Миф о «вечном» полиуретане
Маркетологи любят рассказывать сказки о том, что полиуретановые валы служат вечно. Забудьте. Это расходный материал. Ресурс зависит от сотни факторов: абразивности обрабатываемого материала, чистоты в цеху, квалификации оператора, правильности настройки давления. Даже самый лучший вал со временем изнашивается, теряет геометрию и свойства.
Главная задача — не найти «вечный» вал, а максимизировать соотношение цены и срока службы. Иногда выгоднее купить вал среднего качества и менять его чаще, чем переплачивать за премиум-сегмент, который все равно выйдет из строя из-за внешних факторов. Анализ статистики отказов на вашем предприятии поможет найти эту золотую середину.
Прогноз развития рынка и финальные мысли
Что ждет нас в ближайшем будущем? Я прогнозирую дальнейшую консолидацию рынка. Мелкие игроки, не способные инвестировать в лаборатории и качественное сырье, уйдут в тень или закроются. Останутся те, кто сможет обеспечить полный цикл контроля качества, подобно специализированным предприятиям, делающим ставку на долгосрочное партнерство и техническую поддержку клиентов. Также ожидается рост спроса на ремонтно-восстановительные услуги. Вместо покупки нового вала предприятия будут чаще обращаться за перешлифовкой и повторной наплавкой, что экономически целесообразнее в условиях инфляции.
Технологически мы увидим внедрение новых композитных материалов, сочетающих полиуретан с другими наполнителями для повышения теплопроводности или электропроводности. Это откроет новые возможности для специфических применений в электронике и высокоскоростной печати.
Полиуретановый окрасочный вал — это не просто кусок резины на трубе. Это высокотехнологичный узел, от которого зависит качество вашей продукции и ритм всего производства. Подходите к выбору осознанно, не верьте слепо рекламе, проверяйте факты и требуйте доказательств качества. В 2026 году побеждает тот, кто умеет отличать маркетинговый шум от реальной инженерной ценности. Надеюсь, эта статья помогла вам увидеть ситуацию чуть глубже, чем это делают конкуренты. Удачи в выборе, и пусть ваши производственные линии работать без сбоев!
Источники информации и данные, использованные при подготовке материала:
- Отчет о рынке полиуретановых изделий в РФ за 1 квартал 2026 года
- Анализ причин преждевременного выхода из строя окрасочных валов (исследование НИИ Резинотехники)
- Актуализированные ГОСТы на полиуретановые покрытия для промышленного оборудования
- Индекс цен на промышленные валы и ролики в регионах России